فيلتر هاي خلا مي توانند به صورت پيوسته يا ناپيوسته مورد استفاده قرار بگيرند . اما فيلتر خلاء ناپيوسته در مقياس وسيع فرايندي رايج نيست. چون به كار زيادي براي كندن قالب نياز دارد. لذا فيلتر هاي خلا معمولاً به صورت پيوسته مورد استفاده قرار مي گيرند كه از مهمترين نوع اين فيلتر ها مي توان به فيلتر خلا دوار اشاره كرد كه در اكثر واحد هاي روغن سازي مورد استفاده قرار مي گيرد.
در فيلتر هاي خلا پيوسته، محلول از يك جدار غشائي متحرك مكيده مي شود تا قالبي از جامد برجاي بماند. در مورد فيلتر هاي استوانه اي دوار، قالب ايجاد شده بر روي صافي فيلتر با يك تيغه تراشيده مي شود و به اين ترتيب مواد جامد در جريان مايع جداسازي مي شوند. اين مورد در شكل7 نشان داده شده است.

شكل 7 - فيلتر خلاء دوار پيوسته
در فيلتر استوانه اي دوار،حركت چرخشي غشاء فيلتر باعث مي شود كه پس از جدا شدن مواد جامد از روي صافي فيلتر، اين قسمت از فيلتر مجدداً وارد قسمت خوراك دوغاب شده و با توجه به وجود خلا و چرخش استوانه، مواد جامد بر روي استوانه باقي مي مانند و به اين ترتيب عمليات جداسازي جامد از مايع صورت مي گيرد. قالب هايي كه روي فيلتر هاي خلا در واحد هاي صنعتي تشكيل مي شود ضخامتي بين 3 تا 40 ميلي متر دارند. استوانه هاي استاندارد نيز داراي قطر 3/0 متر تا 3 متر مي باشند.
فيلتر هاي خلا دوار را گاهي اوقات تحت فشارهاي مثبت در حدود 15 اتمسفر و در مواردي كه ساير فيلتر هاي خلا قابل استفاده يا مقرون به صرفه نمي باشند مورد استفاده قرار مي دهند. اين مورد معولاً وقتي پيش مي آيد كه جامدات خيلي كند تصفيه مي شوند و يا فشار بخار مايع بسيار زياد است. يكي ديگر از موارد كاربرد اين فيلتر ها در مورد محلول هاي با ويسكوزيته بالاتر از poise 1 مي باشد. مثال ديگري از فيلتر هاي خلاء، فيلتر تسمه اي افقي مي باشد. اگر خوراك حاوي ذرات درشت با قابليت ته نشيني سريع باشد، فيلتر با استوانه دوار ضعيف عمل مي كند و يا اصلاً عمل نمي كند . در اين مورد، ذرات درشت نمي توانند در ظرف دوغاب به صورت معلق باقي بمانند و به اين ترتيب قالبي كه تشكيل مي شود اغلب به سطح استوانه اي غشاء نمي چسبد. براي رفع اين مشكل مي توان از يك فيلتر افقي كه خوراك از بالاي آن وارد مي شود استفاده كرد. فيلتر با تسمه افقي در شكل 8 نشان داده شده است. اين نوع فيلتر داراي كاربرد ويژه اي در مورد مواد زائد مفيد مي باشد.

شكل 8 - صافي با تسمه افقي
برچسبها: نام تجهيز, فيلتر خلاء, Vacuum filter
اين فيلتر ها به دو نوع كلي پيوسته و ناپيوسته تقسيم مي شوند . به طور كلي معمولاً اين فيلتر ها در مورد جامداتي كه يك قالب متخلخل تشكيل مي دهند مورد استفاده قرار مي گيرد. براي اين كار دوغاب را وارد يك سبد چرخان مي كنند كه داراي يك ديواره شياردار يا مشبك است و يا محيط فيلتر با پارچه يا توري فلزي پوشانده شده است.
فشار حاصل از عمل گريز از مركز محلول را به درون محيط فيلتر مي راند و جامدات را برجاي مي گذارد. در اين صورت اگر جريان خوراكي كه وارد سبد مي شود را قطع كنيم و قالب جامدات را براي مدت كوتاهي خشك كنيم بيشتر مايعات باقيمانده در قالب، از ذرات خارج مي شود و جامدات نهايي خيلي خشك تر از جامدات درون يك فيلتر رس يا فيلتر خلا مي شوند. در اين حالت اگر قرار باشد جامد تصفيه شده بعداً با وسائل حرارتي خشك شود، فيلتر سانتريفوژي باعث صرفه جويي قابل ملاحظه مي شود. انواع عمده فيلتر هاي سانتريفوژي عبارتند از:
- فيلتر هاي سانتريفوژي ناپيوسته
- فيلتر هاي سانتريفوژي پيوسته
برچسبها: فيلتر سانتريفوژي
نوع رايج فيلتر هاي سانتريفوژي ناپيوسته در صنعت، فيلتر سانتريفوژ معلق از بالا مي باشد كه اين مورد در شكل 9 نشان داده شده است. قطر سبد هاي مشبك بين 750 تا 1200 ميلي متر مي باشد و عمق آنها از 18 تا 30 اينچ و سرعت آنها از 600 تا 1800 دور بر دقيقه مي باشد. سبد نيز از انتهاي يك ميله قائم با نوسان آزاد كه در قسمت بالا برگردانده مي شود، آويزان است.

شكل 9 - فيلتر سانتريفوژ معلق از بالا
برچسبها: فيلتر سانتريفوژي ناپيوسته
يكي از انواع رايج فيلتر هاي پيوسته، دستگاه سانتريفوژ پيوسته با نقاله رفت و برگشتي مي باشد . در اين فيلتر ها، خوراك از طريق يك قيف چرخان وارد يك سبد چرخان داراي ديواره شياردار مي شود.

شكل 10 - دستگاه سانتريفوژ پيوسته با نقاله رفت و برگشتي
منظور از بكار بردن قيف، شتاب دادن آرام و يكنواخت به خوراك دو غاب است . خوراك از يك لوله ساكن در محور دوران سبد وارد انتهاي كوچك قيف مي شود. اين خوراك به طرف انتهاي بزرگ قيف مي رود و در اين بين، سرعت آن افزايش مي يابد و وقتي از قيف به ديواره سبد پاشيده مي شود، در همان جهت ديواره و تقريباً با همان سرعت حركت مي كند و محلول از ديواره سبد كه ممكن است با يك پارچه پوشانده شود جريان مي يابد. يك لايه از بلور با ضخامت 25 تا 75 ميلي متر نيز تشكيل مي شود. اين لايه توسط يك عامل فشار دهنده رفت و برگشتي از روي سطح تصفيه كننده عبور مي كند. وقتي بلور ها به لبه سبد مي رسند به طرف بيرون پرت مي شوند و پس از عبور از يك محفظه بزرگ وارد يك لوله جمع كننده مي شوند. لازم به ذكر است كه فيلتر هاي سانتريفوژي پيوسته معمولاً براي جداسازي بلور هاي درشت بكار مي روند.
برچسبها: تجهيز, فيلتر سانتريفوژي پيوسته, Continuous centrifugal filter

| نام تجهيز : | كوره (Furnace) |
|
چكيده: كوره دستگاهي است كه در آن سوخت در مجاورت هوا يا اكسيژن محترق مي شود و شعله هاي طولاني ايجاد مي كند. اين شعله ها ديواره كوره و اجسام مجاور را گرم مي كنند.ساختمان ديواره كوره از موادي ساخته مي شوند كه دماي ذوب و نرم شدن آن ها خيلي زياد باشد و بتواند حرارت هايي را كه در كوره به وجود مي آيد تحمل كند و هم چنين مقاومت مكانيكي داشته باشد و تحت تاثير فعل و انفعالات شيميايي قرار نگيرد. اين گونه اجسام را به طور عام نسوز مي گويند. نسوزهاي خوب معمولا گران تمام مي شوند لذا ديواره كوره ها را نازك اختيار مي كنند و براي استحكام، پشت ديواره ها را با آجرهاي نسوز و ارزان قيمت مي سازند. مقدمه: كوره وسيله اي است كه براي گرما استفاده مي شود. در فرايند استخراج , تصفيه و ذوب مجدد , معمولاً راههائي وجود دارد كه بسته به نوع كار طراحي مي شوند و در اين كوره ها عمل ذوب انجام مي شود . در اين جهت مي توان از كوره بلند (كوره اي كه در آن اكسيد آهن تبديل به چدن مي شود) , كنورتور كه در آن چدن با دمش اكسيژن خالص به فولاد تبديل مي شود . و كوره هاي ديگر بعنوان كوره هاي ذوب Melting ناميده مي شود , در اين درس بحث ما در روي كوره هائي كه براي استخراج فلزات استفاده مي شود دور نمي زند مثل كوره هاي استخراج آهن در اصفهان , استخراج مس در سرچشمه كرمان , استخراج سرب و روي در زنجان .
در اين جا كوره هائي كه مورد بررسي قرار مي گيرند بيشتر كوره هاي مربوط به صنعت ريخته گري هستند . يعني كوره هائي كه شوشه ها Pigs در آنها ذوب مي شود و با تنظيم آناليز آنها مذاب براي ريخته گري قطعات آماده مي شود . | |
چكيده:
كوره دستگاهي است كه در آن سوخت در مجاورت هوا يا اكسيژن محترق مي شود و شعله هاي طولاني ايجاد مي كند. اين شعله ها ديواره كوره و اجسام مجاور را گرم مي كنند.ساختمان ديواره كوره از موادي ساخته مي شوند كه دماي ذوب و نرم شدن آن ها خيلي زياد باشد و بتواند حرارت هايي را كه در كوره به وجود مي آيد تحمل كند و هم چنين مقاومت مكانيكي داشته باشد و تحت تاثير فعل و انفعالات شيميايي قرار نگيرد. اين گونه اجسام را به طور عام نسوز مي گويند. نسوزهاي خوب معمولا گران تمام مي شوند لذا ديواره كوره ها را نازك اختيار مي كنند و براي استحكام، پشت ديواره ها را با آجرهاي نسوز و ارزان قيمت مي سازند.
مقدمه:
كوره وسيله اي است كه براي گرما استفاده مي شود. در فرايند استخراج , تصفيه و ذوب مجدد , معمولاً راههائي وجود دارد كه بسته به نوع كار طراحي مي شوند و در اين كوره ها عمل ذوب انجام مي شود . در اين جهت مي توان از كوره بلند (كوره اي كه در آن اكسيد آهن تبديل به چدن مي شود) , كنورتور كه در آن چدن با دمش اكسيژن خالص به فولاد تبديل مي شود . و كوره هاي ديگر بعنوان كوره هاي ذوب Melting ناميده مي شود , در اين درس بحث ما در روي كوره هائي كه براي استخراج فلزات استفاده مي شود دور نمي زند مثل كوره هاي استخراج آهن در اصفهان , استخراج مس در سرچشمه كرمان , استخراج سرب و روي در زنجان .

شكل 1 – كوره صنعتي سال 1907
در اين جا كوره هائي كه مورد بررسي قرار مي گيرند بيشتر كوره هاي مربوط به صنعت ريخته گري هستند . يعني كوره هائي كه شوشه ها Pigs در آنها ذوب مي شود و با تنظيم آناليز آنها مذاب براي ريخته گري قطعات آماده مي شود .
برچسبها: تجهيز, كوره, Furnace


نمايي از كوره هاي بوته اي
همانطو كه از نام آنها پيداست براي عمل ذوب از بوته استفاده مي شود . انتقال حرارت در اين كوره ها بيشتر از طريق هدايت به مواد موجود در داخل بوته مي رود .
حرارت به سه طريق منتقل مي شود :
1- هدايت. 2- جابجائي. 3- تشعشعي

شكل 2 – وسط قسمت تشعشعي

شكل 3 – قسمت جابجايي

شكل 4 – مشعل كوره
جنس بوته ها :
جنس بوته ها كه استفاده مي كنند به شرح زير است . بوته هاي آهن خالص- بوته هاي فولادي- بوته هاي چدني- بو ته هاي شاموتي- بوته هاي گرافيتي- بوته هاي سيليكون كاربايدي- بوته هاي ديگر
آهن خالص براي فلزاتي كه نقطه ذوب كمتري نسبت به آهن دارند و خوردگي كمتري دارند- از بوته هاي آهني براي ذوب موادي كه نقطه ذوب آنها پائين تر از نقطه ذوب آهن خالص است (1539-1536درجه سانتيگراد) است . منيزيم را مجبوريم در داخل اين بوته ذوب كنيم چون با بهترين آجر نسوز نمي توان منيزيم را ذوب كرد و دليلش ميل تركيبي منيزيم با اكسيژن است كه اكسيژن نسوز را مي كشد و نسوز متخلخل مي شود.
آهن خالص تجاري:
چون آهن بصورت خيلي خالص بندرت يافت مي شود , بيشتر از اين آهن استفاده مي شود و خلوصش 8/99% است و ناخالصي اش 2/0-1/0% مي باشد. آهن خالص تجاري را در دنيا برخي از شركتها توليد مي كنند . از جمله شركت آرمكو و وستينگ هاوس در آمريكا توليد مي كنند كه براي ذوب آلياژهاي با نقطه ذوب كم مثل روي , منيزيم , سرب و ... از اين ورقها بوته درست كرده (بوته يكپارچه) استفاده مي كنند (بوته را جوش نمي زنند بلكه با آهنگري درست مي كنند بلكه پرس و گرم كاري)- از بوته هاي چدني براي ذوب آلياژهاي روي , آلومينيوم و ساير آلياژها با نقطه ذوب پائين استفاده مي كنند بشرطيكه مشكل آهن در آن آلياژها وجود نداشته باشد . تجربه نشان مي دهد مذاب Al و Zn , آهن را در خود حل مي كند چون چدن داراي انتقال حرارت خوب است (بدليل گرافيتهاي لايه اي) و ارزان ريخته گري مي شود . در ايران بيشتر از بوته هاي چدني استفاده مي شود .
بوته هاي فولادي :
از بوته هاي فولادي براي ذوب آلياژها با نقطه ذوب كم و آلياژهائي كه ميل تركيبي زيادي نسبت به اكسيژن دارد مثل آلياژهاي منيزيم كه علاقه دارند اكسيژن مواد نسوز را بگيرند , استفاده مي كنند . فولادهاي معمولي خوردگي بيشتري دارند و مذاب آلياژهاي مختلف در آن تدريجاً آن را مي خورند (يعني بدنه را در خود حل مي كنند).
بوته از جنس مواد نسوز دوام بيشتري در برابر پوسته پوسته شدن يعني اكسيد شدن دارد . آناليز يك نوع فولاد نسوز عبارتست از 25% كرم و 20% نيكل و بقيه عناصر جزئي ديگر , از آلياژهاي ديگر نيز كه قيمت آنها گران است بعنوان بوته مي توان استفاده كرد , از جمله آلياژ 50% كرم و 50% نيكل يا آلياژ 50% كرم و 50% نيكل و كمي نيوبيوم Nb (كه دوام و مقاومت خوبي دارد) .
بوته هاي گرافيتي :
همانطور كه از نام اين بوته ها پيداست , جنس اين بوته ها از گرافيت مي باشد .
مي دانيم كه كربن در طبيعت به سه صورت ديده مي شود :
-
كربن بي شكل : اين كربن شكل بلوري ندارد و به آن كربن آمولف نيز مي گويند . اين كربن در اثر حرارت در مجاورت اكسيژن , مي سوزد و خاكستر از آن باقي مي ماند.
-
كربن بصورت گرافيت : اين نوع كربن بصورت بلوري (كريستالي) مي باشد و بلوري آن طوري است كه داراي صفحات لغزش است و اين صفحات مي توانند روي هم براحتي بلغزند . بهترين آنها گرافيت چرب نقره اي است . اين گرافيت ماده نسوز است و نقطه ذوبي در حدود بيش از 3000 درجه سانتيگراد دارد گرافيت راسب (رسوب يافته) شده در حين انجماد در چدنهاي خاكستري از اين نوع است كه از مذاب جدا شده .
-
كربن بصورت الماس : بلور اين نوع كربن بصورت يك هشت وجهي است ولي رنگي و شفاف است و با سختي 10 موهس سخت ترين ماده در طبيعت مي باشد .
بوته هاي گرافيتي بدليل اينكه نقطه ذوب بالا داشته و گرافيت نيز علاوه بر نسوز بودن از انتقال حرارت زيادي نيز برخوردار است هدايت خوبي داشته و حرارت را از جداره خود به داخل بوته هدايت مي كند .
طرز ساخت بوته هاي گرافيتي :
به اين شكل است كه گرافيت را همراه با كمي قير و مواد چسبي آغشته كرده و با فشار زياد پرس مي كنند سپس آن را در مدت زمان طولاني در محيط بسته اي دور از هوا مي پزند (دما در حدود 1600 درجه سانتيگراد) تا عمل تف جوشي (زينتر) روي آن انجام شود و به آرامي در كوره سرد مي شود .
بوته هاي سيليكون كاربايد :
اين نوع بوته ها از استحكام بيشتري برخوردارند و خود ماده سيليكون كاربايد در اثر حرارت , كمي منقبض و منبسط مي شود . يكي از بهترين موادي است كه به شك حرارتي مقاوم است . براي ذوب چدن بيشتر از بوته هاي سيليكون كاربايدي استفاده مي شود چون چدن آلياژيست از آهن- كربن- سيلسيم , پس كمتر علاقه دارد جداره را بخورد .
بوته هاي شاموتي :
اين بوته ها از خاك رس نسوز ساخته مي شود . از ريختن رس نسوز در اثر حرارت اصطلاحاً شاموت به دست مي آيد . البته درجه نسوز بوته هاي شاموتي بستگي به درجه خلوص شاموت دارد . بهترين ماده شاموت آن است كه پس از پخت , مقدار فازهاي موليت در حداكثر خود قرار گيرد (1800 0C . 3Al2O3 . 2SiO2).
موليت نسوزي است كه تا دماي 1800 0C مي تواند دوام بياورد , در ضمن از نظر مقاومت مكانيكي در دماي بالا نيز خوب است . در بوته هاي شاموتي آلياژهاي غير آهني و بندرت چدن ذوب مي شود . معمولاً دوام بوته هاي شاموتي تا دماي 1650 0C است .
انواع كوره هاي بوته اي ( Crucible Furnaces ):
الف) كوره بوته اي چرخان:
-
چرخان حول تقريباً كمي بالاتر از مركز ثقل
-
چرخان حول محور ناوداني كوره
ب) كوره بوته اي ثابت (زميني) :
-
با سوخت جامد : اين نوع كوره ها دو نوعند,يكي كوره سنتي است كه از سوخت جامد زغال سنگ يا كك براي عمل ذوب استفاده مي كردند.اين نوع كوره نياز به برق نداشت و با هواي طبيعي كه از زير كوره از لابه لاي ميله هاي كف به داخل كشيده مي شد زغال سنگ يا ككها را مشتعل مي ساخت . براي ذوب فلزات مخصوصاً چدن بوته را در داخل ككها دفن مي كردند تا هم از بالا و هم از بغل ها و هم از زير حرارت به فلز برسد و ذوب خوب و كامل انجام شود. (براي ذوب چدن در اين كوره ها اول بايد ككها را الك كرد يعني ككها را دسته بندي كرد از درشت به ريز و پودر,كك درشت در زير و بعد بوته و بعد شارژ و چند كك گنده در داخل بوته و كك متوسط در اطراف و ريزها را در اطراف مي ريزيم و بقيه را در بالا مي گذاريم.
-
با سوخت مايع : نقشه اين كوره در شكل آمده است كه براي ذوب 100-150 كيلوگرم چدن مي باشد, سوخت اين كوره ها از گازوئيل با ارزش حرارتي 9300 كيلو كالري بر ليتر درجه سانتيگراد يا مازوت با ارزش حرارتي 1100 كيلو كالري بر ليتر درجه سانتيگراد است و مي توان با استفاده از بوته هاي گرافيتي در آن چدن ذوب كرد. مشعل آن از نوع فارسونگاهي(يك نوع مشعل ساده صنعتي كه از طريق يك لوله رابط به يك ونتيلاتور(دمنده هوا) وصل شده است).نوع ونتيلاتور يا دمنده هوا بستگي به ظرفيت كوره انتخاب مي شود , معمولاً دمنده هائي كه پس از ساخت بالانس شده اند را در اين كوره ها قرار مي دهند (در تهران ,مظفريان و در تبريز,كارخانه متحد) بدنه كوره از اسكلت فلزي است , از تكه لوله هاي 40 اينچي يا بالاتر از آن به ارتفاع 130 سانتيمتر و اگر نبود از ورق 6 mm به بالا رول كرده و به هم جوش مي زنيم .قطر داخلي 100 و ارتفاع 130- 110 cm پس 100*14/3=314 cm قطر داخلي بدنه مي باشد كه از جوش زدن ورق گسترده بدست مي آيد. و در كف بدنه رول شده رينگ مي زنيم و ميله هاي در جاي خالي رينگ جوش مي دهيم رويش آجر نسوز با كمي شيب قرار مي دهيم تا سرباره ها بيرون رود , بعد كف بوته قرار داده مي زنيم كه كف بوته مي تواند بوته شكسته باشد و سپس از پائين به بالا نسوز كاري مي كنيم كه نسوز جداره 20- 15 cm است. فارسونگاه را طوري مي گذاريم كه بصورت مماس به كف بوته بخورد تا شعله دور بزند.
برچسبها: نام تجهيز, كوره بوته اي, Crucible Furnace
از كوره هاي تشعشعي ثابت براي ذوب آلياژهاي غير آهني مخصوصاً آلومينيوم استفاده مي كنند , در اين كوره ها شعله مستقيماً به مذاب نمي خورد , زيرا اگر مستقيماً به مذاب بخورد موجب اكسيده كردن آن مي شود.

كوره هاي تشعشعي نيمه چرخان :
از اين كوره ها نيز براي ذوب آلياژهاي غير آهني استفاده مي كنند و موقع تخليه مذاب , كوره چرخانده مي شود يا در هنگام شارژ كوره چرخانده شده و شارژ را تحويل مي گيرد.
در اين كوره ها نيز سعي مي شود شعله به ديواره ها برخورد كرده و برخورد مستقيم با مذاب نداشته باشد.
برچسبها: نام تجهيز, كوره تشعشعي, Radiation or Reverberatory Furnaces
اگر سيمي به مقاومت R اهم جرياني به شدت I آمپر در مدت t ثانيه كه اختلاف پتانسيل دو سر آن V ولت باشد عبور كند، مطابق قانون ژول انرژي مصرفي عبارت است از:
W =VIt = RI2t
و اگر قسمتي از مدار كه انرژي نامبرده مصرف مي شود هيچ گونه فعل و انفعال شيميايي صورت نگيرد تمام انرژي به گرما تبديل مي شود و به اندازه Q= RI2t كالري گرما توليد مي كند.
كوره هاي الكتريكي مانند كوره هاي شعله اي متنوع و با توجه به موارد كاربرد آن ها، شكل و كارشان تغيير مي كند و با توجه به سه عامل زير ساخته مي شوند:
-
تاثير شدت جريان الكتريكي
-
شكل و جنس ماده گرماده
-
فشار داخل كوره
كوره هاي الكتريكي از شش قسمت اصلي تشكيل مي شوند:
-
محفظه خارجي
-
جسم عايق گرما
-
نسوز
-
ماده گرماده
-
محفظه داخلي يا بوته
-
وسايل لازم براي ورود و خروج جريان الكتريكي

انواع كوره هاي الكتريكي
-
كوره هاي مارپيچي نيكروم : در اين كوره فلز گرماده از جنس نيكروم با مقطع 4 ميلي متر، طول 15 متر و تعداد 58 عدد حلقه به وسيله سيمان مخصوصي روي لوله ثابت شده است كه تا 1300 درجه سانتيگراد حرارت را تحمل مي كند.
-
كوره مقاومتي با مارپيچ پلاتيني: براي دماي زيادتر از 1300 درجه از كوره ديگري استفاده مي شود كه فلز گرماده آن به جاي نيكروم نوار بسيار نازك پلاتين است. بايد مواظب بود كه سيليس خالص در مجاورت پلاتين قرار نگيرد.
-
كوره با مارپيچ موليبدن: در اين كوره قطر حلقه مارپيچ 6 سانتي متر، طول سيم 20 متر، مقاومت الكتريكي 10 اهم، توان 200 وات، ولتاژ 110 ولت و دماي حاصل 1560 درجه سلسيوس است.
-
كوره القايي :اگر يك جسم هادي الكتريسيته را داخل مدار مارپيچي شكل فلزي كه از آن شدت جريان الكتريكي متناوب با فركانس 2000 تا 5000 عبور مي كند قرار دهيم، در جسم هادي، جريان هاي القايي موسوم به جريان فوكو ايجاد مي شود. اين جريان ها جسم را گرم مي كند.
-
كوره قوسي:اگر ميان دو قلم زغال كه دو نوك آن در مقابل يكديگر قرار گرفته اند اختلاف سطح الكتريكي برقرار كنيم، اثر پديده هاي الكتريكي و حرارتي مقداري الكترون از كاتد خارج و به طرف آند متوجه مي شود و در نتيجه، مثل اين است كه مدار به وسيله الكترون ها بسته و جريان الكتريكي در مدار بر قرار شده است.
-
كوره تابشي: اگر جسم سيّالي را در مقابل آفتاب قرار دهيم هر سانتي متر مربع آن در هر دقيقه 2 كالري انرژي از شعاع هاي نوراني آفتاب جذب مي كند. با استفاده از اين انرژي مي توان كوره تابشي ساخت. ساختمان كوره هاي تابشي عبارت است از استفاده از يك يا چند آيينه مسطح و يك يا چند آيينه مقعر. شعاع هاي نوراني آفتاب نخست روي آيينه مسطح برخورد مي كند و با امتداد موازي محور اصلي آيينه مقعر روي آن تابيده مي شود.آيينه مقعر اشعه را بازگشت مي دهد و در كانون خود متمركز مي كند. بوته را در كانون آيينه قرار مي دهند با اين دستگاه ممكن است چندين كيلووات انرژي به دست آورد و حرارتي متجاوز از 3000 درجه سانتيگراد كرد.
برچسبها: تجهيز, كوره الكتريكي, Electric Furnace
تكنولوژي كوره القايي يك تكنولوژي استراتژيك و پركاربرد است كه از جمله در ذوب فلزات با استفاده از انرژي الكتريكي كاربرد دارد.زيربناي صنايع سنگين هر كشور، صنايع ذوب فلزات است. زيربناي صنايع ذوب نيز صنايع كوره سازي است.لذا از اينجا اهميت صنايع كورهسازي بوضوح روشن مي گردد.
در گذشته بيشتر از كوره هاي سوخت فسيلي براي ذوب فلزات استفاده مي شد . آلودگي محيط زيست، راندمان پايين، سروصداي زياد، عدم يكنواختي مذاب، عدم توانايي ذوب فلزات ديرگداز و مسائلي از اين قبيل، مشكلاتي بود كه اين كوره ها به همراه داشتند.


در چند دهه اخير توجه متخصصين و دست اندركاران كوره سازي به استفاده از انرژي الكتريكي در اين زمينه جلب شد و نسل جديدي از كوره هاي الكتريكي بوجود آمد كه از اين ميان به دو مدل از كوره هاي ذوب مي توان اشاره نمود:
-
كوره هاي قوس الكتريك
-
كوره هاي القايي

كوره هاي قوس الكتريك براي ذوب فولاد و به منظور فولادسازي مورد استفاده قرار ميگيرد كه فعلاً بحث درباره آن مورد نظر نيست. اما درباره كوره هاي القايي و يا به عبارتي تكنولوژي گرمايش القايي، زمينه بحث بسيار گسترده و عميق است كه مختصري درباره آن صحبت مي كنيم:
تكنولوژي گرمايش القايي در واقع توليد حرارت توسط ميدان متغير مغناطيسي قوي است كه توسط سيستمهاي مختلفي قابل توليد است.در گذشته اين ميدانها را توسط ژنراتورهاي ديناميكي توليد مي كردند. بدين شكل كه يك ژنراتور فركانس متوسط را با يك موتور سه فاز كوپل مي كردند و با اضافه كردن يكسري خازن در مدار رزونانس، جريانهاي متغيري را در داخل كويل گرمكن بوجود مي آوردند. بر اين مبنا حرارت در قطعه قرارداده شده در كويل بوجود مي آمد.
با پيشرفت تكنولوژي "الكترونيك قدرت" و ساخته شدن سوئيچهاي سريع و قوي، نسل جديدي از ژنراتورها بوجود آمد كه اصطلاحاً به آنها ژنراتورهاي استاتيكي گفته ميشود. در اين نوع ژنراتورها حركت مكانيكي وجود ندارد. بهاضافه اينكه كنترل قدرت ژنراتور بسيار دقيقتر و كاملتر ميسر است.
نكته مهم ديگر اينست كهساخت كوره القايي يك كار تكنولوژيبر است.حداكثر 20 الي 30 درصد قيمت يك كوره, مواد به كار رفته در آن ميباشد و بقيه قيمت تكنولوژي آن است. به همين دليل است كه تكنولوژي آن را به ما نميفروشند. البتهدولت ارزش اين تكنولوژي را درك نميكند و براي وام گرفتن، تنها ملك و زمين را به عنوان وثيقه قبول دارند و تكنولوژي را كه 50 ميليون دلار ارزش دارد به عنوان وثيقه قبول ندارند و براي آن ريالي ارزش قائل نيستند.
اهميت اين تكنولوژي در اين مطلب نهفته است كه زير بناي بسياري از تكنولوژيها و صنايع مي باشد و به عبارتي اكثر صنايع سنگين به نوعي به اين تكنولوژي وابسته اند. مطلب دوم اينكه اين تكنولوژي خود بسترساز بسياري از تكنولوژيهاي ديگر است كه به نوبه خود براي كشور مفيد خواهند بود. با توجه به نياز كشور به اين تكنولوژي به نظر مي رسد مي بايد نظر مسئولين مربوطه نسبت به اين صنعت بيشتر جلب گردد تا در آينده بتوانيم شاهد شكوفايي و رشد و ترقي روزافزون اين تكنولوژي در كشور باشيم.
مزاياي كوره هاي القايي نسبت به ساير كوره ها
-
اپراتوري بسيار ساده بعلت وجود بخش كنترل كامل الكترونيك
-
عدم آلودگي و اكسيداكسيون بار به علت عدم وجود گاز و شعله اكسيدكننده
-
شروع به كار سريع و عدم نياز به پيش گرم يا ذوب اوليه
-
سرعت بالاي انجام عمليات در مقايسه با ساير كوره ها
-
راندمان بسيار بالاترنسبت به كوره هاي سوختي
-
قابليت تهيه آلياژهاي يكنواخت به علت چرخش داخل مذاب
-
قابليت تهيه و نگهداري ذوب در ظرفيت هاي مختلف
-
سادگي عمل تغذيه و تخليه
-
امكان كنترل دقيق درجه حرارت
-
قابليت ذوب قراضه
-
اشغال فضاي كمتر نسبت به ساير كوره ها
-
عدم تاثير بر آلودگي محيط زيست
|
Specification |
5 Kg/Hr |
10 Kg/Hr |
20 Kg/Hr |
|
Power Supply |
Three Phase |
Three Phase |
Three Phase |
|
Voltage |
415V 50Hz/60Hz |
415V 50Hz/60Hz |
415V 50Hz/60Hz |
|
Absorbed Power |
5 KVA |
10 KVA |
18 KVA |
|
Frequency |
13 Khz |
10 Khz |
10 Khz |
|
Capacity of Crucible |
5 Kg |
10 Kg |
20 Kg |
|
Maximum Temperature |
1600°C |
1600°C |
1600°C |
|
Melting Time |
20 min |
20 min |
20 min |
|
Temperature Measurement |
Digital K-Type |
Digital K-Type |
Digital K-Type |
|
Cooling Water Temperature |
20°C - 35°C |
20°C - 35°C |
20°C - 35°C |
|
Water Pressure |
4 Bar |
4 Bar |
4 Bar |
|
Maximum Water Flow |
4 ltr/min |
4 ltr/min |
4 ltr/min |
|
Crucible |
Alumina |
Alumina |
Alumina |
|
Specification |
5 Kg/Hr |
10 Kg/Hr |
20 Kg/Hr |
|
Power Supply |
Three Phase |
Three Phase |
Three Phase |
|
Voltage |
415V 50Hz/60Hz |
415V 50Hz/60Hz |
415V 50Hz/60Hz |
|
Absorbed Power |
5 KVA |
10 KVA |
18 KVA |
|
Frequency |
13 Khz |
10 Khz |
10 Khz |
|
Capacity of Crucible |
5 Kg |
10 Kg |
20 Kg |
|
Maximum Temperature |
1600°C |
1600°C |
1600°C |
|
Melting Time |
20 min |
20 min |
20 min |
|
Temperature Measurement |
Digital K-Type |
Digital K-Type |
Digital K-Type |
|
Cooling Water Temperature |
20°C - 35°C |
20°C - 35°C |
20°C - 35°C |
|
Water Pressure |
4 Bar |
4 Bar |
4 Bar |
|
Maximum Water Flow |
4 ltr/min |
4 ltr/min |
4 ltr/min |
|
Crucible |
Alumina |
Alumina |
Alumina |
برچسبها: تجهيز, كوره القايي, Induction Furnace
كورهٔ هوفمن يا كورهٔ هوفمان (Hoffmann kiln) يكي از كورههاي مورد استفاده در شاخههاي مختلف صنايع سراميك است. اين كوره در سال ۱۸۵۶ توسط فردي به همين نام ابداع شد و در حال حاضر در صنايع آجر، سفال و مواد ديرگداز مورد استفاده قرار ميگيرد. اين كوره در گروه كورههاي پيوسته يا مداوم قرار دارد. در اين كوره، محصولات ثابت و آتش متحرك است.
چگونگي پخت محصولات در كورهٔ هوفمن:
كورهٔ هوفمن، تونل طويلي است كه به شكل حلقه يا بيضي ساخته ميشود و با استفاده از ديوارهها يا تيغههايي به اتاقكهايي تقسيم ميشود. اتاقكهاي كورهٔ هوفمن از كانال دريچهها يا درهايي كه در تيغههاي جداكنندهٔ اتاقها تعبيه شدهاست، با يكديگر در ارتباط هستند. هر يك از اتاقها نيز يك درب خروجي به بيرون دارند كه براي بارگيري و تخليهٔ كوره مورد استفاده قرار ميگيرند. به اين درها خميره يا قميره ميگويند. اندازهٔ كورهٔ هوفمن با استفاده از اين درها بيان ميشود؛ مثلا يك كورهٔ ۳۲ قميرهاي، كورهاي است با ۳۲ درب كه هر درب به يك اتاقك براي چيدن آجرها (يا ساير محصولات) مرتبط است. محل استقرار سوختپاشها نيز در سقف قرار دارد.
در كورهٔ هوفمن، محصولات قبل از آنكه مستقيما توسط آتش پخته شوند، با حرارت ساير اتاقكها گرم ميشوند كه اصطلاحا پيشگرمايش ناميده ميشود. اين حرارت همراه با گاز خروجي اتاقك پخت و از طريق دريچههايي كه قبلا تعبيه شدهاست حركت ميكند و به اتاقهاي مجاور وارد ميشود و محصولات موجود در آنها را پيشگرم ميكند. زماني كه در يك اتاق، عمليات پخت در جريان است، در اتاقك مقابل (دورترين اتاق)، عمليات تخليه و بارگيري در جريان است. اين كار با استفاده از دري كه اتاقك به بيرون كوره دارد انجام ميشود. ضمن بار گيري، هواي خنك نيز وارد كوره ميشود كه به وسيلهٔ آتش موجود در اتاقك پخت و از طريق دريچههاي تعبيه شده بين اتاقها مكيده ميشود. بنابراين هوا از اتاقهايي كه عمليات پخت قبلا در آنها صورت گرفتهاست حركت ميكند و باعث خنك شدن محصولات پختهشده ميشود. به اين ترتيب در حلقهٔ كورهٔ هوفمن دو جريان هوا وجود دارد؛
هوايي كه در نيمدايرهٔ اول، از اتاق پخت به سمت بيرون جريان دارد و اتاقهاي بعدي را پيشگرم ميكند.
هوايي كه در نيمدايرهٔ مقابل، از بيرون به سمت اتاقك پخت جريان دارد و اتاقهاي قبلي را خنك ميكند.
با اتمام عمليات پخت در اتاق پخت، در اتاق روبرويي حلقهٔ هوفمن نيز عمليات بارگيري تمام ميشود و درب آن به بيرون بسته ميشود. در اين مرحله، مشعلها از سقف اتاق پخت به سقف اتاق بعدي منتقل ميشوند و درب اتاق روبرويي اين اتاق (اتاق پخت جديد) براي تخليه و بارگيري گشوده خواهد شد.
انواع كورهٔ هوفمان:
كورههاي هوفمان در چند مدل مختلف ساخته ميشود:
كورهٔ حلقوي
كورهٔ زيگزاگ (zig-zag)
كورهٔ بوكس (Bocks)
كورهٔ هاريزن (Harrizon)
اما معمولا به كورهٔ حلقوي، كورهٔ هوفمن اطلاق ميشود.
برچسبها: تجهيز, كورهٔ هوفمن, Hoffmann kiln Furnace
كورهٔ تونلي يا Tunnel Kiln يكي از كورههاي مورد استفاده در شاخههاي مختلف صنايع سراميك است. اولين كورهٔ تونلي در سال ۱۷۵۱ توسطي فردي به نام وينسنز ابداع شد [1] و در حال حاضر در صنايع آجر، سفال، مواد ديرگداز و چيني مورد استفاده قرار ميگيرد. اين كوره در گروه كورههاي پيوسته يا مداوم قرار دارد. در اين كوره، محصولات متحرك و آتش ثابت است.
ساختار كورهٔ تونلي:
كورهٔ تونلي يك تونل دراز و باريك است كه كف آن ريلگذاري شدهاست و محصولات، با عبور از درون آن در معرض حرارت قرار ميگيرند و پخته يا زينتر ميشوند. محصولات براي عبور از كورهٔ تونلي ميبايست بر روي واگنهاي مخصوصي چيده شوند. كورهٔ تونلي شامل سه مرحلهٔ پيشگرمايش، پخت و خنككن ميباشد. در سادهترين نوع كورهٔ تونلي، مشعلهاي موجود در منطقهٔ پخت باعث گرم شدن هواي كوره ميشود. اين هوا با حركت به سمت ورودي تونل (پيشگرمايش) آرام آرام حرارت خود را به واگنهاي اين منطقه منتقل ميكند و در نهايت از دودكش خارج ميشود. از سوي ديگر هواي تازه از خروجي تونل وارد ميشود و در مواجهه با واگنهايي كه مرحلهٔ پخت را پشت سر گذاشتهاند، آنها را آرامآرام خنك ميكند و دمايش به تدريج افزايش مييابد تا به منطقهٔ پخت برسد و اكسيژن لازم براي احتراق مشعلهاي اين منطقه را فراهم نمايد. البته قسمتي از هواي گرم شده به بيرون از كوره هدايت ميشود تا در خشككن و بعضا براي تنظيم دماي هواي سالن توليد مورد استفاده قرار بگيرد. معمولا ۶۰درصد از طول كوره به منطقهٔ پخت، ۲۰درصد به منطقهٔ پيشگرمايش و ۲۰درصد به منطقهٔ خنككن اختصاص دارد.
دماي مناطق مختلف كوره از طريق ترموكوبل و سيستمهاي كنترل اندازهگيري و تنظيم ميشود. همچنين اتمسفر كوره نيز از نظر اكسيدي، احيايي يا خنثي بودن قابل كنترل است.
مزاياي كورهٔ تونلي:
استفاده از كورهٔ تونلي در مقايسه با ساير انواع كورهها (كورههاي سنتي، هوفمن و متناوب) داراي مزايايي است كه برخي از آنها را ميتوان بدين شرح برشمرد:
-
كنترل مناسبتر دماي كوره و يكنواختي حرارت
-
افزايش كيفيت توليد
-
تشابه كيفي محصولات
-
افزايش سرعت توليد
-
كاهش نيروي انساني
-
كاهش مصرف انرژي
-
كاهش آثار زيانبار زيستمحيطي
كاربرد كورهٔ تونلي در صنايع آجر و سفال:
كورهٔ تونلي يكي از پيشرفتهترين انواع كورهاست كه در صنايع آجر و سفال مورد استفاده قرار ميگيرد. خشتهاي خام كه قبلا از خشككن تونلي عبور كرده و بيشتر آب خود را از دست دادهاند، وارد منطقهٔ پيشگرمايش ميشوند و تا ۳۵۰ درجهٔ سانتيگراد گرم ميشوند. خشتها سپس وارد منطقهٔ پخت ميشوند و با توجه به نوع مواد اوليه، در دمايي بين ۸۰۰ تا ۱۱۰۰ درجه سانتيگراد پخته ميشوند.
برچسبها: تجهيز, كوره تونلي, Tunnel Furnace
كوره كوپل داراي مكانيسم عملكرد ساده بوده و بيشتر براي ذوب قراضه هاي چدني استفاده ميشود.همچنين نحوه كار اين كوره با كوره بلند شباهت زيادي دارد با اين تفاوت كه كوره بلند براي احيائ سنگ معدن آهن استفاده ميشود.اين نوع كوره ذوب در اندازه هاي متنوع و با قدرت ذوب بين 100 تا چند ده تن چدن وجود دارد.
اجزاء كوره كوپل:
كوره كوپل به طور ساده به دو بخش اساسي تقسيم ميشود:
-
ساختمان اصلي
-
بخشهاي جانبي
ساختمان اصلي كوره:
-
بدنه فلزي
-
نسوز
-
محل شارژ
-
ورودي هوا
-
خروجي مذاب
بخشهاي جانبي
محل توزين شارژ تصفيه گازهاي خروجي
پيش گرم هوا ريل شارژ
بدنه:
بدنه كوره از جنس فولاد بوده و ضخامت آن در كورههاي بزرگ به 30تا40 ميليمتر هم ميرسد.بر روي بدنه محلهايي براي ورود مواد شارژ،هواي مصرفي،خروج سرباره و خروج مذاب تعبيه شده است.قسمت كف كوره به صورت درب بوده كه براي تعمير و خالي كردن مواد نسوز قبلي و جايگزيني مواد نسوز جديد استفاده ميشود.همچنين اين كوره به طور يكپارچه نبوده و اين امكان را دارد كه قسمتهاي مختلف از يكديگرجداشود.در دور بدنه يك قوطي فولادي به صورت كمربند قرار داده شده كه هواي مصرفي كوره ابتدا وارد اين قسمت شده و سپس وارد كوره ميشود،اين عمل براي يكنواختي در ميزان هواي وارده به كوره از مجراههاي موجود صورت ميگيرد.
نسوز:
نسوز اين نوع كوره ها بسته به نوع سرباره به دو دسته بازي و اسيدي تقسيم ميشود.همچنين در حالت ايده ال در قسمتهاي مختلف كوره از نسوزهاي مختلف استفاده ميشود به اين صورت كه در محل خروج مذاب يا محل ذخيره مذاب از نسوز با خواص مكانيكي متوسط استفاده شده اما در قسمتي كه مجراي ورود هوا قرار دارد از نسوزهاي با خواص مكانيكي بالاتر استفاده ميشود زيرا اين محلها به شدت در معرض هواي وارده قرار دارد. در قسمت كف كوره از نسوزهاي كوبيدني استفاده شده زيرا در هنگام تعويض نسوز كوره از اين محل براي خروج مواد قبلي و جايگزيني مواد نسوز جديد استفاده ميشود.
در اين كوره ها شارژ از يك دريچه كه در روي بدنه در قسمت بالاي كوره قرار دارد انجام ميشود.
نحوه شارژ اين كوره ها بدين صورت است كه ابتدا مقدار معيني كك در كوره ريخته تا مقداري رماي كوره را بالا برده و براي ذوب آماده كند و سپس اقدام به ريختن متوالي قراضه چدن و فولاد و كك مينمايند.
بر روي جداره خارجي كوره سوراخ هايي وجود دارد كه براي ورود هوا به داخل محفظه كوره تعبيه شده است،اين سوراخ ها با يك محفظه به صورت كمربند پوشيده شده است كه ابتدا هوا از دمنده به داخل اين كمربند رفته و سپس وارد كوره ميشود.اين محفظه ايجاد شده نقش مهمي در يكنواختي هواي وارد شده به كوره را ايفا ميكند.
محل خروج مذاب در پايين ترين قسمت كوره قرار دارد وبه دو صورت ميباشد:
مذاب در خود كوره تجمع يابد سپس آنرا خارج كنند.
همزمان با ذوب مذاب را خارج مي كنند.
در كارخانجات بزرگ مذاب توليد شده به داخل يك نگهدارنده ريخته ميشود و پس از تجمع مقدار مناسب مذاب اقدام به تخليه ان به پاتيل و ريخته گري ميكنند.
استفاده از گازهاي خروجي از كوره در واحد هاي صنعتي بزرگ صورت گرفته و در واحد هاي كوچكتر عموميت ندارد. نحوه اين كار بدين صورت است كه گازهاي خروجي را به برج هايي كه در داخل آنها اجرهاي نسوز به صورت لانه زنبوري چيده شده هدايت ميكنند،اين كار به طور متوالي انجام ميشود. در حالي كه گازهاي خروجي به داخل يكي از دو برج پيش گرم هدايت ميشود در حالي كه هواي لازم براي كوره از برج ديگر كه به همين صورت پيش گرم شده است تامين ميشود. اين عمل به صورت متوالي ادامه دارد.
برچسبها: تجهيز, كوره ايستاده, كوپل, Vertical Shaft
كوره هاي دوار كه براي ذوب چدن در سال 1930 در آلمان ساخته شد ولي در حال حاضر در دنيا بيشتر انگليسي ها از آن استفاده مي كنند . يك شركت در انگلستان به نام Manometer سازنده اين نوع كوره ها است.


Rotary Furnace كه با ظرفيت هاي 250Kg تا 70 تن مذاب چدن و تا 12 تن مذاب آلومينيوم مي سازد . سوخت اين نوع كوره ها گاز , گازوئيل و مازوت است . كوره هائي با ظرفيت كمتر با دست و كوره هاي با ظرفيت بيشتر به كمك جراثقيل شارژ مي شوند. كوره روي جكهاي مربوطه به اندازه 45 درجه بلند مي شود و بعد از شارژ دوباره به جاي خودش بر مي گردد.
جداره نسوز اين كوره ها براي ذوب چدن , خاك نسوز سيليسي و براي ذوب آلياژهاي آلومينيوم خاك نسوز آلومينائي است .
ساختمان اين كوره ها : اين كوره ها شامل يك اسكلت فلزي كه به شكل يك استوانه متصل به دو مخروط ناقص است و توسط فلنچ روي استوانه و مخروط ها به يكديگر متصل مي شود .

به طرف دهانه بزرگ مخروط ها و هر دو طرف استوانه فلنچ نصب شده و روي استوانه دو غلطك وصل مي شود. غلطكهاي محرك , كوره را با سرعت يك دور در دقيقه مي چرخانند 1 r.p.m و در ايران با سرعت تقريباً 2 r.p.m درست مي شود .
در كشور كوره هاي دوار توسط بعضي از افراد ساخته مي شود , يكي از سازندگان خوب اين كوره ها حاج صادق مهامي در تهران (ايران ذوب) كه كوره هائي با ظرفيت 250- 350- 500 Kg و 1 تن را مي سازد .
اولين كوره كه در ايران در تسليهات ارتش تهران توسط مهندس پسيان و مهندس گرنسر آلماني ساخته شد و شروع به ذوب چدن نمود . در ايران ظرفيت 500 Kg در ريخته گريهاي چدن زياد استفاده مي شود , زيرا خاك نسوز داخل آن خاك سيليسي بودكه قابل تهيه در داخل كشور است . چون بوته هاي گرافيتي گران است , بيشتر از اين كوره ها در ايران استفاده مي شود. در يك طرف مخروط ناقص مشعل و در طرف ديگر دودكش است , در بعضي از طرح كوره ها دود از سقف كارگاه با كانالي خارج مي شود و در تعدادي از آنها نيز دود توسط كانالهائي به زيرزمين كارگاه كشيده شده و از گرماي آن براي پيش گرم كردن هواي ورودي استفاده مي كنند .
تجربه نشان مي دهد كه به راحتي مي توان با استفاده از گرماي دود , هواي ورودي را حدود 250- 350 درجه سانتيگراد گرم كرد. اين عمل باعث مي شود راندمان حرارتي كوره بالا رفته و حدود 50 درجه سانتيگراد مذاب داغتر بيرون بيايد. (مي توانيم ونتيلاتور را از دودكش كوره به طرف دهانه منتقل داد.)
طرز بهره برداري از كوره : ابتدا كوره را روشن مي كنند و كوره را به دوران در مي آورند تا كاملاً بطور يكنواخت مواد نسوز داخل كوره حرارت ديده و گرم شود و تا آن مدتي روشن مي كنيم كه نسوزهاي داخل كوره از حرارت اشباع شود.
برچسبها: نام تجهيز, كوره دوار, Rotary Furnace

| نام تجهيز : | ماشين برش (Shear Machine) |
|
در بعضي از موارد، توده هاي خوراك چسبنده تر يا ارتجاعي تر از آن هستند كه با فشار، ضربه، يا سايش خرد شوند. در موارد ديگر، خوراك را بايد به ذراتي با اندازه معين كاهش داد. ماشين هايي به نام دانه ساز، كه ذراتي با شكل كم و بيش نامنظم مي دهند، و ماشين هاي برش، كه ذراتي به شكل مكعب، لوزي ها يا چهار گوش هاي نازك تهيه مي كنند، شرايط بالا را برقرار مي كنند. اين وسايل در بسياري از فرايندهاي توليد كاربرد دارند، و خصوصاً براي كاهش اندازه لاستيك ها و پلاستيك ها خيلي مناسب اند، و در بازگرداني كاغذ و مواد پلاستيكي نيز كاربردهاي مهمي دارند. ماشين هاي برش چاقويي چرخان داراي يك روتور افقي اند كه با 200 تا 900 rpm در محفظه استوانه اي مي چرخد. 2 تا 12 چاقوي متحرك با لبه هايي از استيليت يا فولاد آبديده اند كه به فاصله نزديكي از روي 1 تا 7 تيغه ساكن عبور مي كنند. ذرات خوراك كه از بالا وارد مي شوند ممكن است چندين مرتبه ريده و براي عبور از غربالي با سوراخ هاي 5 تا 8mm به اندازه كافي كوچك شوند. ساير ماشين هاي برش و دانه ساز داراي طرح مشابه اند. | |
| ماشين برش (Shear Machine) | |
|
در بعضي از موارد، توده هاي خوراك چسبنده تر يا ارتجاعي تر از آن هستند كه با فشار، ضربه، يا سايش خرد شوند. در موارد ديگر، خوراك را بايد به ذراتي با اندازه معين كاهش داد. ماشين هايي به نام دانه ساز، كه ذراتي با شكل كم و بيش نامنظم مي دهند، و ماشين هاي برش، كه ذراتي به شكل مكعب، لوزي ها يا چهار گوش هاي نازك تهيه مي كنند، شرايط بالا را برقرار مي كنند. اين وسايل در بسياري از فرايندهاي توليد كاربرد دارند، و خصوصاً براي كاهش اندازه لاستيك ها و پلاستيك ها خيلي مناسب اند، و در بازگرداني كاغذ و مواد پلاستيكي نيز كاربردهاي مهمي دارند. ماشين هاي برش چاقويي چرخان داراي يك روتور افقي اند كه با 200 تا 900 rpm در محفظه استوانه اي مي چرخد. 2 تا 12 چاقوي متحرك با لبه هايي از استيليت يا فولاد آبديده اند كه به فاصله نزديكي از روي 1 تا 7 تيغه ساكن عبور مي كنند. ذرات خوراك كه از بالا وارد مي شوند ممكن است چندين مرتبه ريده و براي عبور از غربالي با سوراخ هاي 5 تا 8mm به اندازه كافي كوچك شوند. ساير ماشين هاي برش و دانه ساز داراي طرح مشابه اند. | |
در بعضي از موارد، توده هاي خوراك چسبنده تر يا ارتجاعي تر از آن هستند كه با فشار، ضربه، يا سايش خرد شوند. در موارد ديگر، خوراك را بايد به ذراتي با اندازه معين كاهش داد. ماشين هايي به نام دانه ساز، كه ذراتي با شكل كم و بيش نامنظم مي دهند، و ماشين هاي برش، كه ذراتي به شكل مكعب، لوزي ها يا چهار گوش هاي نازك تهيه مي كنند، شرايط بالا را برقرار مي كنند.
اين وسايل در بسياري از فرايندهاي توليد كاربرد دارند، و خصوصاً براي كاهش اندازه لاستيك ها و پلاستيك ها خيلي مناسب اند، و در بازگرداني كاغذ و مواد پلاستيكي نيز كاربردهاي مهمي دارند. ماشين هاي برش چاقويي چرخان داراي يك روتور افقي اند كه با 200 تا 900 rpm در محفظه استوانه اي مي چرخد. 2 تا 12 چاقوي متحرك با لبه هايي از استيليت يا فولاد آبديده اند كه به فاصله نزديكي از روي 1 تا 7 تيغه ساكن عبور مي كنند. ذرات خوراك كه از بالا وارد مي شوند ممكن است چندين مرتبه ريده و براي عبور از غربالي با سوراخ هاي 5 تا 8mm به اندازه كافي كوچك شوند. ساير ماشين هاي برش و دانه ساز داراي طرح مشابه اند.
برچسبها: نام تجهيز, ماشين برش, Shear Machine
چكيده:
يكي از وسايلي كه در جداسازي ذرات جامد از فاز گاز مورد استفاده قرار مي گيرد، سيكلون ها هستند . در اين دستگاه ها جريان گاز همراه با ذرات ريز جامد وارد يك محفظه استوانه اي يا مخروطي شكل مي شود.اساس جداسازي اين ذرات از توده جريان گاز به اين صورت است كه نيروي اينرسي وارد شده بر ذرات جامد در سيكلون ها، چندين برابر نيروي اينرسي وارد شده بر فاز گاز مي باشد و لذا اين ذرات از كناره هاي محفظه سيكلون به پايين محفظه هدايت مي شوند. ولي فاز گاز تحت تاثير نيروي كمتري قرار مي گيرد و از نقاط فوقاني ذرات جامد، به سمت پايين محفظه مي رود. سيكلون ها را مي توان از ديدگاه هاي مختلفي مورد تقسيم بندي قرار داد. يكي از اين موارد مقطع ورودي به سيكلونها است. مقطع ورودي به سيكلونها معمولاً به شكل مستطيل يا دايره ساخته مي شود. در بعضي موارد نيز با توجه به نوع فرآيند، از سيكلونهايي با مقطع ورودي بيضي شكل نيز استفاده مي شود.
مقدمه:
يكي از وسايلي كه در جداسازي ذرات جامد از فاز گاز مورد استفاده قرار مي گيرد، سيكلون ها هستند . در اين دستگاه ها جريان گاز همراه با ذرات ريز جامد وارد يك محفظه استوانه اي يا مخروطي شكل مي شود.با توجه به ديواره استوانه اي سيكلون، جريان مواد با يك حركت گردباد مانند به سمت پايين سيكلون حركت مي كند. با توجه به اينكه نيروي اينرسي وارد شده بر ذرات جامد، از نيروي اينرسي وارد شده بر فاز گاز بيشتر است، اين ذرات مماس بر ديواره ظرف به سمت پايين محفظه هدايت مي شوند. در قسمت پايين محفظه نيز فضايي براي جمع شدن اين ذرات جامد تعبيه شده است كه به صورت ناپيوسته يا پيوسته اين ذرات از محفظه خارج مي شوند اين مورد در شكل 1 مشاهده مي شود.

شكل 1 - مسير حركت مواد در سيكلون
اساس جداسازي اين ذرات از توده جريان گاز به اين صورت است كه نيروي اينرسي وارد شده بر ذرات جامد در سيكلون ها، چندين برابر نيروي اينرسي وارد شده بر فاز گاز مي باشد و لذا اين ذرات از كناره هاي محفظه سيكلون به پايين محفظه هدايت مي شوند. ولي فاز گاز تحت تاثير نيروي كمتري قرار مي گيرد و از نقاط فوقاني ذرات جامد، به سمت پايين محفظه مي رود. در قسمت مركزي سيكلونها، معمولاً از يك استوانه نسبتاً قطور براي خروج گاز استفاده مي شود. اين لوله در وسط سيكلون تعبيه شده و از ذرات جامد كه در اثر نيروي اينرسي وارد شده، در كناره هاي سيكلون قرار دارند فاصله دارد. به اين ترتيب اكثر ذرات جامد ورودي از جريان گاز جدا مي شوند.

شكل 2 - سه جريان اصلي ورودي و خروجي كه در اكثر سيكلونها مشاهده مي شود
يك سيكلون در حقيقت يك محفظه ته نشين سازي است كه شتاب جاذبه با شتاب سانتريفوژي جايگزين شده است. مقدار نسبت شتاب سانتريفوژي به شتاب جاذبه، بستگي به قطر سيكلون دارد . براي سيكلونهاي استوانه اي با قطرهاي خيلي بزرگ شتاب سانتريفوژ در حدود 5 برابر شتاب جاذبه است و در مورد سيكلونهاي استوانه اي با قطر كوچك شتاب سانتريفوژي در حدود 2000 برابر بزرگتر از شتاب جاذبه مي باشد. نيروي وارد شده بر ذرات بزرگتر مقدار بيشتري مي باشد و لذا ذرات بزرگتر با چرخش كمتري در سيكلون به پايين سيكلون مي رسند. اين مورد در شكل 3 مشاهده مي شود.
موارد كاربرد سيكلون
همانطوريكه به طور مختصر بيان شد، از سيكلونها براي جدا كردن جامدات ريز موجود در گاز استفاده مي شود. در اينجا بايد به اين نكته توجه كرد كه تنها اين وسايل نيستند كه براي جدا كردن ذرات جامد از فاز گاز مورد استفاده قرار مي گيرند . بلكه سيكلون ها با صافي ها ، فيلترها ، جداسازي هاي الكترواستاتيكي و جداسازهاي ته نشين كننده در حال رقابت هستند. اما در مقايسه با ساير جداكننده هاي گاز -جامد سيكلونها از لحاظ هزينه ساخت و هزينه عمليات داراي هزينه كمتري مي باشند. همانطوري كه در شكلهاي اين وسايل نيز مشاهده مي شود، نحوه ساخت اين وسايل از پيچيدگيهاي خاصي برخوردار نمي باشد. درشكل هاي 6 و 7 ، چند نمونه سيكلون صنعتي و آزمايشگاهي نشان داده شده است.
در جريان هاي گاز- جامد كه قطر ذرات جامد از 5 ميكرو كوچكتر است، راندمان جداسازي سيكلونها مقدار كمي مي باشد ولي اگر ذرات جامد تمايل بهم چسبيدن را دارا باشند، مي توان ذرات با قطر 3 ميكرو را نيز با استفاده از سيكلونها از جريان گاز جدا كرد. يكي ديگر از موارد كاربرد سيكلونها، توانايي عملياتي اين دستگاهها در فشار و دماهاي بالا مي باشد. با توجه به كارايي و مقاومت موا د موجود در سيكلونها، اين دستگاهها در دماي حدود 1000 درجه سانتي گراد و فشاري در حدود500 Kpas 5700) atm) نيز استفاده مي شود. همانطوريكه با توجه به شكل اين دستگاهها مشخص است، دما و فشار پايين و ايجاد خلاء در سيستم نيزمشكلي روي كار سيكلون ايجاد نمي كند. به اين ترتيب، اين وسايل در دامنه وسيعي از دما و فشار، قابل استفاده هستند.

شكل 3- چند نمونه سيكلون صنعتي
در مورد كاربرد سيكلونها، يكي از مسائلي كه مطرح مي شود قطر برش (Cut diameter) است. به طور كلي هر وسيله جداكننده ذرات جامد از جريان گاز، داراي قطر برش مي باشد. منظور از قطر برش اين است كه ذراتي كه قطر آنها از قطر برش (Dcut) بزرگتر هستند از وسيله مورد نظر عبور نمي كنند و به اين وسيله از جريان گاز جدا مي شوند. البته در بعضي از موارد به طور قاطع، از Dcut به عنوان قطر برش استفاده نمي شود و تنها كسري از مواد جامد با قطري بزرگتر از Dcut از وسيله جداكننده عبور نمي كنند. لازم به ذكر است كه قطر برش در مورد همه وسايل جداكننده گاز-جامد مورد استفاده قرار مي گيرند. تعيين دقيق مقدار قطر برش با رسم نمودار حاصل از بررسي توزيع ذرات موجود در گاز خروجي از سيكلون بر حسب قطر ذرات ورودي به سيكلون، قابل محاسبه است.
عيوب و موارد عدم مطلوب بودن سيكلون
يكي از عيوبي كه سيكلونها با آن مواجه هستند، در مورد وجود ذرات ريز در فاز گاز ورودي به سيكلون است. در اين موارد ديگر نمي توان از اين وسايل استفاده كرد و بايد از وسيله مناسب ديگري سود جست . دليل نامناسب بودن سيكلون در مورد ذرات ريز ( كوچكتر از 5 ميكرومتر ) به خاطر عدم كافي بودن نيروي سانتريفوژي براي جداسازي ذرات جامد از گاز است. زيرا در مورد ذرات بسيار ريز نيروي اينرسي وارد شده بر ذرات جامد بسيار كم است. يكي ديگر از مواردي كه باعث پايين آمدن راندمان دستگاه مي شود، افزايش دبي ورودي به سيكلون است. قطر برش ذكر شده در قسمت قبل در مورد حالتي كه دستگاه با دبي مناسب در حال كار است به دست مي آيد واگر شدت جريان فاز گاز و جامد ورودي به سيكلون افزايش يابد به همين ترتيب باعث كاهش راندمان دستگاه مي شود. در مواردي كه نياز به جداسازي مقدار زيادي از فاز گاز- جامد داريم بايد به جاي يك سيكلون از تعداد زيادي سيكلون كه به صورت موازي (Multi Cyclone) قرار گرفته اند استفاده كنيم.
در مواردي كه ذرات جامد موجود در فاز گاز، ذرات بارداري هستند استفاده ار جداسازهاي الكترواستاتيكي بر سيكلونها ترجيح داده مي شوند. زيرا در اين مورد راندمان جداسازهاي الكترواستاتيكي نسبت به سيكلون ها بسيار بيشتر است.
يكي از مواردي كه به شدت روي راندمان دستگاههاي جداساز سيكلوني تاثير مي گذارند، ميزان افت فشار موجود در اين دستگاهها مي باشد. براي آشنا شدن با اين موضوع عوامل ايجاد كننده افت فشار در سيكلونها و دلايل آنها را مورد بحث قرار مي دهيم. عوامل ايجاد كننده افت فشار در سيكلونها از قرار زيرند:
-
افت فشار در اثر انقباض ورودي (Inlet Contraction) : اين افت فشار در اثر كم شدن مساحت ورودي فاز جامد و گاز به داخل سيكلون ايجاد مي شود و مقدار آن نيز با توجه به نوع مقطع ورودي تغيير مي كند.
-
شتاب ذرات جامد: ذرات جامد موجود در فاز گاز در اثر ورود به سيكلون شتاب بيشتري مي گيرند و به اين ترتيب ميزان افت فشار افزايش مي يابد.
-
اصطكاك ديواره سيكلون: اصطكاك بين جريان گاز و ديواره جامد باعث افزايش افت فشار در سيكلون مي شود. لازم به ذكر است كه با افزايش سرعت ورودي مواد به سيكلون، اين افت فشار به شدت افزايش مي يابد.
-
ا فت فشار به خاطر چرخش گاز در سيكلون
-
ا فت فشار به خاطر انقباض نهايي جريان گاز براي ورود به لوله خروجي گاز خالص شده.
طبقه بندي انواع سيكلون ها
سيكلون ها را مي توان از ديدگاه هاي مختلفي مورد تقسيم بندي قرار داد. در اين قسمت ابتدا پس از بحث روي موارد شاخص سيكلونها كه سيكلونها را با آن دسته بندي مي كنند به چند نوع مهم از سيكلونها پرداخته مي شود. يكي از اين موارد مقطع ورودي به سيكلونها است. مقطع ورودي به سيكلونها معمولاً به شكل مستطيل يا دايره ساخته مي شود. در بعضي موارد نيز با توجه به نوع فرآيند، از سيكلونهايي با مقطع ورودي بيضي شكل نيز استفاده مي شود. در شكل 4 ، دو نوع از سطح مقطع ورودي سيكلونها نشان داده شده است.

شكل 4- چگونگي حركت ذرات با قطرهاي مختلف در سيكلونها
هرچه مقطع ورودي سيكلونهاكوچكتر باشد، ذرات ريز ساده تر مي توانند از جريان گاز جدا شوند. اما با اين كار ظرفيت سيكلونها كاهش مي يابد. در چنين مواردي كه نياز است ذرات ريز از جريان گاز جدا شوند بايد از تعداد زيادي سيكلون كه به صورت موازي در داخل يك Box قرار گرفته اند استفاده شود. با اين كار ظرفيت عملياتي سيكلونها كه به واسطه كاهش سطح مقطع ورودي سيكلون، كاهش يافته است، افزايش مي يابد . اين مورد در شكل 5 نشان داده شده است.
در مورد سيكلونهاي موازي بايد به تعداد اين سيكلونها، راندمان جداسازي، هزينه ساخت، هزينه عملياتي و مقايسه اين سيكلونها با ساير وسايل جداكننده گاز-جامد توجه كرد. زيرا در بعضي از موارد استفاده از Multi Cyclone ها مقرون به صرفه نمي باشد.

شكل 5- انواع سطح مقطع ورودي سيكلونها

شكل 6- چند سيكلون كه به صورت موازي در يك جعبه قرار گرفته اند
تا به حال سيكلونها را ار نظر مقطع ورودي جريان گاز و جامد به داخل محفظه سيكلون و از نظر اينكه به تنهايي كار مي كنند و يا در يك Box ديگر به صورت Multi Cyclone كار مي كنند بررسي نموديم. سيكلونها را از نظر چگونگي قرار گرفتن Blower يا كمپرسور (يا به طور كلي، دمنده) نسبت به سيكلون نيز به دو دسته تقسيم بندي مي كنند:
-
سيستمهايي كه دمنده قبل از سيكلون قرار دارد.
-
سيستمهايي كه دمنده بعد از سيكلون قرار دارد.

شكل 7- در اين شكل، دمنده بعد از سيكلون قرار گرفته است
همانطور كه مي دانيم، حركت مواد در داخل سيكلون با افت فشار همراه مي باشد . اين افت فشار معمولا توسط يك كمپرسور يا Blower تامين مي شود. نحوه قرار گرفتن اين دمنده به ويژگيهاي فاز گاز و جامد در جريان ورودي به سيكلون بستگي دارد. مثلاً در حالتيكه ذرات ورودي در جريان گاز روي پره هاي دمنده اثر منفي داشته باشند، باعث تخريب پره هاي دمنده مي شوند. به اين ترتيب در اين موارد سيكلون را قبل از دمنده قرار مي دهند تا ذرات جامد در سيكلون از فاز گاز خارج شوند و به پره هاي Blower برخورد نكنند . لازم به ذكر است كه در اين مورد، Blower كار مكش فاز گاز را از داخل سيكلون به بيرون انجام مي دهد . لازم به ذكر است كه در اكثر موارد، دمنده را بعد از سيكلون قرار ميدهند. زيرا وجود ذرات جامد در جريان ورودي به سيكلون، روي دمنده اثر منفي مي گذارد.
حال به طور خلاصه انواع دسته بندي سيكلونها را در زير مي آوريم:
الف)دسته بندي سيكلونها از نظر مقطع ورودي جريان گاز:
-
مقطع ورودي مستطيلي
-
مقطع ورودي دايره اي
-
مقطع ورودي به شكل خاص در موارد لزوم
ب)دسته بندي سيكلونها از نظر تعداد در حال كار:
-
سيكلونهاي منفرد
-
سيكلونهاي چندتايي
ج) دسته بندي سيكلونها از نظر چگونگي قرار گرفتن عامل تامين افت فشار نسبت به سيكلون:
-
سيكلونهايي كه دمنده قبل از آنها قرار دارد
-
سيكلونهايي كه دمنده بعد آنها قرار دارد
برچسبها: تجهيز, سيكلون, Cyclone
مقدمه:
هدف از تبخير بالا بردن غلظت يك محلول داراي يك حلال فرار و يك حل شونده غير فرار است . در تبخير، بخشي از حلال به بخار تبديل مي شود تا محلول غليظي حاصل شود. تبخير با خشك كردن متفاوت است چون در تبخير ماده باقي مانده مايع است كه اغلب گرانروي بالايي دارد نه جامد. تبخير با تقطير نيز متفاوت است، چون در تبخير سيستم ها اغلب يك جزئي هستند و اگر بخار تشكيل شده شامل دو جزء باشد، امكان جداسازي از راه تبخير وجود ندارد. تبخير با تبلور نيز متفاوت است چون درتبخير غلظت محلول افزايش مي يابد و تشكيل ساختمان كريستالي چندان اهميتي دارد . در حالتي خاص مثل تشكيل نمك محلول از آب، مرز بين تبلور و تبخير چندان مشخص نيست. به طور كلي در تبخير يكي از دو جزء بخار يا محلول غليظ تبخير شده اهميت زيادي دارند و طراحي براساس گرفتن اين جزء صورت مي گيرد. معمولاً محلول غليظ با ارزش مي باشد و بخار بعد از مايع شدن دور ريخته مي شود. البته در مواردي مثل بازيابي حلال از پليمرهاي نامرغوب عكس اين مطلب صادق است.

شكل 1 - تبخير كننده فيلمي
خصوصيات مايع (Liquid Specification)
بيشتر مسائل عملي تبخير به خصوصيات محلول غليظ بر مي گردد. خواص محلول بسيار متنوع است و نياز به تجربه كافي در طراحي تبخير كننده دارد به طوري كه از انتقال گرماي ساده به يك تكنيك تبديل شده است . بعضي از مهمترين خواص مايعات در حال تبخير عبارتند از :
1- غلظت: در خلال فرايند تبخير،غلظت محلول موجود در تبخيركننده افزايش مي يابد . اين افزايش غلظت مي تواند تا اشباع شدن محلول و نيز ايجاد بلور ادامه يابد. با افزايش غلظت محلول، ويسكوزيته و دانسيته به مقدار زيادي تغيير مي كند. همچنين با افزايش مقدار جامد در محلول، نقطه جوش محلول به طور قابل توجهي افزايش مي يابد، در نتيجه دماي جوش يك محلول غليظ بسيار بيشتر از محلول خالص در همان فشار است.
2- كف كردن: بعضي از مواد به هنگام تبخير كف مي كنند. كف باعث ايجاد ماندگي در گاز مي شود ( پديده entrainment) در حالات بسيار شديد حتي ممكن است تمامي مايع بجوشد و به صورت تلفات خارج شود.
3- حساسيت دمايي: بسياري از مواد شيميايي حساس، محصولات دارويي و غذايي، وقتي در زماني نسبتاً كوتاه تا درجه حرارت متوسطي گرم شوند، ضايع مي شوند. در غليظ كردن اين مواد تكنيك هاي خاصي نياز است تا هم دماي مايع و هم زمان گرم كردن را كاهش دهد.
4- جرم گرفتگي: بعضي از محلول ها در عمليات تبخير در دستگاه ايجاد جرم گرفتگي مي كنند . اين موضوع باعث كاهش ميزان انتقال حرارت مي شود كه پديده نامطلوبي است و در نتيجه بايد طراحي طوري انجام گيرد كه جرم گرفتگي حداقل باشد زيرا تميز كردن مشكل و پرهزينه است.
5- مصالح ساخت: بيشتر از جنس فولاد استفاده مي شود . اما اگر محلول در فولاد ايجاد خوردگي كند بايد از آلياژهاي گران قيمت تر استفاده كرد. فولاد ضد زنگ معمولاً اولين انتخاب است.
برچسبها: تجهيز, تبخير كننده فيلمي, Film Evaporator
بسياري از تبخيركننده ها با حرارت ناشي از ميعان بخار آب در لوله هاي فلزي، گرم مي شوند. دراكثر مواقع ماده اي كه گرم مي شود در لوله قرار مي گيرد. علت اين موضوع سادگي شستشوي لوله ها مي باشد زيرا مايع غليظ رسوب بيشتري مي دهد. فشار بخار آب اغلب پايين و زير 3 atm و مايع معمولاً در خلاً و در فشار 0.05 atm مي باشد.

شكل 2 - نمايي از تبخير كننده فيلمي يك مرحله ا ي
وقتي از يك تبخير كننده استفاده شود، بخار حاصل از مايع در حال جوش به مايع تبديل مي شود و دور ريخته مي شود. به اين روش، تبخير يك مرحله اي گويند كه روش ساده و با هزينه ساخت پايين مي باشد. اگر بخار خروجي از يك تبخير كننده وارد محفظه بخار تبخيركننده ديگري شود و بخار حاصل از اين تبخيركننده وارد مبرد گردد، در اين عمل از دو دستگاه تبخيركننده استفاده كرده ايم، اما بخار حاصل از مرحله اول به جاي دور ريخته شدن وارد يك تبخيركننده ديگر مي شود و در آنجا صرف تبخير محلول مي شود. در اين حالت اقتصاد بخار را بهبود داده ايم. يعني با همان ميزان بخار ورودي از utility تقريباً دو برابر مرتبه تبخير قبل انجام داده ايم. با اين كار هزينه عملياتي كاهش مي يابد، يعني انرژي كمتري نياز است حال آنكه هزينه ساخت دستگاه افزايش يافته است.

شكل 3 - نمايي از يك تبخير كننده فيلمي دو مرحله اي. بخار حاصل از مايع تغليظ شده به مرحله بعد مي رود .
در اين صورت احتياج به يك بهينه سازي مي باشد بين هزينه عملياتي و هزينه ساخت اوليه دستگاه . تعداد واحدهاي بهينه توصيه شده براي عمليات تبخير بين 3 تا 5 مرحله مي باشد.

شكل 4 - يك تبخير كننده فيلمي دو مرحله اي
برچسبها: نام تجهيز, تبخيركننده يك مرحله اي و چندمرحله اي, One Stage and Multi Stage Evaporator
الگوي جريان در تبخيركننده ها به دو صورت مي باشد:
1- تبخيركننده با يك مسير عبوري
2- تبخيركننده با مسير گردشي
در نوع اول خوراك مايع فقط يك بار از داخل لوله عبور مي كند و با آزاد كردن بخار به صورت محلول غليظ از تبخيركننده خارج مي شود. كاربرد اين نوع الگوي جريان براي مواد حساس به گرما مي باشد. زيرا مواد تنها يكبار از لوله هاي تبخيركننده عبور مي كند.
در تبخيركننده هاي گردشي، حوضچه مايعي در دستگاه تعبيه شده است . خوراك ورودي با مايع داخل حوضچه مخلوط مي شود و مخلوط حاصل از داخل لوله ها مي گذرد. مايع تبخير نشده از داخل لوله تخليه شده، به حوضچه بر مي گردد. پس فقط قسمتي از كل تبخير در يك مسير انجام مي شود. همه تبخيركننده هاي به روش گردش اجباري به اين صورت كار مي كنند. تبخيركننده هاي با جريان رو به بالا نيز معمولاً از واحدهاي گردشي تشكيل شده اند. تبخيركننده هاي گردشي براي مايعات حساس به گرما مناسب نيستند. در به وجود آوردن گردش از پمپ يا اختلاف دانسيته استفاده مي شود. در ساخت تبخيركننده هاي چند مرحله اي معمولاً از الگوي جريان” يك مسير عبوري” استفاده مي شود. حال آنكه در ساخت تبخيركننده هاي تك مرحله اي معمولاً از الگوي جريان ”مسير گردشي” استفاده مي شود. به علت كاربرد گسترده تبخيركننده ها در صنعت، امروزه طراحي هاي متنوعي از اين دستگاه وجود دارد . معرفي تمامي اين تبخيركننده ها از حوصله بحث خارج مي ب
برچسبها: نام تجهيز, تبخيركننده با يك مسير عبوري و با مسير گردشي
سمت هاي اصلي اين دستگاه عبارتند از:
1- مبدلي لوله اي كه بخار در داخل پوسته و ماده اي كه غليظ مي شود در لوله ها قرار مي گيرد.
2- جداكننده مايع از بخار (Separator)
3- توزيع كننده مايع در قسمت هاي فوقاني

شكل 5 - نمايي از يك تبخير كننده با فيلم پايين رونده
در مقايسه با دو نوع تبخيركننده ديگر اين تبخيركننده ها براي مايعاتي با خواص جرم گرفتگي و رسوب كم و ويسكوزيته پايين تر و نيز مايعات به نسبت رقيق مناسب مي باشد. اين تبخير كننده ها به ميزان وسيعي در صنايع شيميايي، غذايي و صنايع مشابه كاربرد دارند.
در حالت تك مسيره، مايع از قسمت فوقاني وارد مي شود و در داخل لوله هاي داغ جريان مي يابد (به صورت فيلم) و از انتهاي ستون خارج مي شود. لوله ها بزرگ هستند و قطر آنها 50 تا 250 ميلي متر ( 2 تا 10 اينچ ) مي باشد. بخار حاصل از مايع همراه مايع به طرف پايين لوله ها حركت كرده، از قسمت انتهايي دستگاه خارج مي شود. مشكل اساسي اين تبخيركننده ها نحوه توزيع مايع به طور يكنواخت و به صورت فيلم در داخل لوله ها است. اين كار با قرار دادن صفحه فلزي سوراخ دار (مشبك) در بالاي صفحه لوله انجام مي شود كه باعث جريان مايع به طور يكنواخت در لوله مي شود. روش ديگر استفاده از توزيع كننده هاي عنكبوتي با بازوهاي شعاعي مي باشد كه خوراك تحت حالت پايا به داخل لوله ها پاشيده مي شود. روش ديگر استفاده از يك پاشنده در داخل هر لوله است.

شكل 6 - نمايي از چگونگي تشكيل فيلم مايع در لوله ها. در شكل سمت چپ از صفحه مشبك استفاده شده ودر شكل سمت راست از پاشش در لوله ها استفاده شده
اگر امكان گردش مجدد مايع بدون اينكه ضايع شود وجود داشته باشد، توزيع ماده در لوله با برگرداندن مايع به قسمت فوقاني لوله آسان مي شود . حجم جريان مايع در لوله ها در اين حالت بسيار بيشتر از حالت تك مسيره است. مزاياي تبخيركننده هاي با فيلم پايين رونده:
1- ساخت ساده
2- عمليات تميز كردن راحت
3- ضرايب انتقال حرارت بالا
4- امكان عمليات در اختلاف دماي پايين (در واحدهايي كه از نظر مكانيكي و حرارتي محدوديت دارند)
5- زمان اقامت كوتاه (براي محصولات با حساسيت دمايي)
6- انعطاف پذيري عملياتي خوب

الف. نمايي از نحوه عملكرد تبخير كننده با فيلم پايين رونده،ب. تبخير كننده سه مرحله اي با فيلم پايين رونده، ج. تبخير كننده دو مرحله اي با فيلم پايين رونده
برچسبها: نام تجهيز, تبخيركننده با فيلم پايين رونده, Falling Film

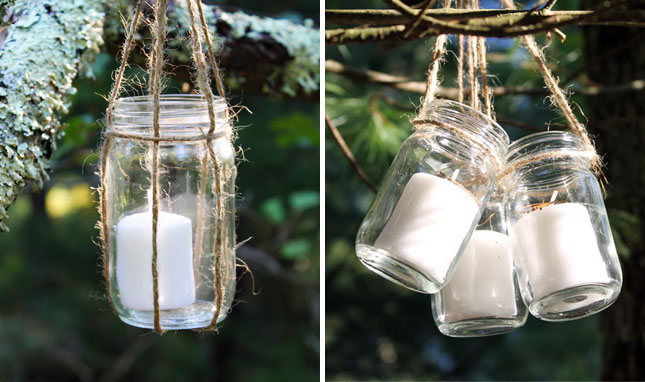
Fall is approaching, and September weddings are plentiful. It’s just warm enough to hang outdoors into the wee hours, and just crisp enough that you need that extra layer of warmth. Candles in jars have been a popular way of illuminating the outdoors for ages, and the hanging jar lantern is something all budding DIYers should be versed in.
There are tons of complicated and beautiful tutorials out there involving fancy knots and crochet-style netting, but we’re all about basics. With a handful of twine and 4 knots, it’s super easy to create your own hanging lanterns, and in under 2 minutes.
Materials:
- glass jars
- twine
- candles
- scissors
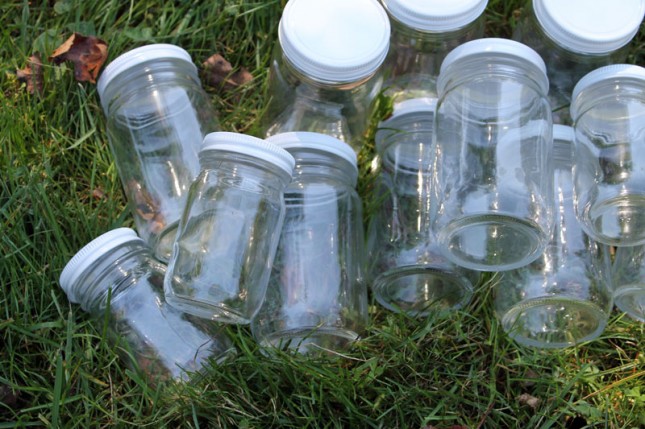
For jars, you can use good old mason jars, recycled mix-and-match jars, or these round jars we ordered from Uline.
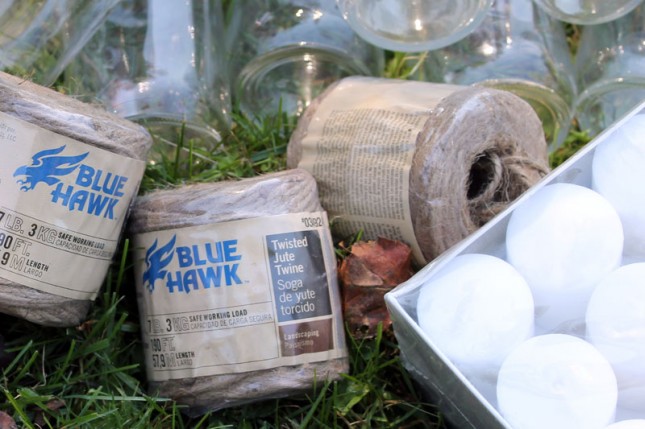
The twine we used is a spool of twisted jute twine you can find at any hardware store or on Amazon. Finally, the candles we chose were 12-hour votives since these were created for a wedding after-party and had to be lit a few hours before the party. Tea lights would also work.
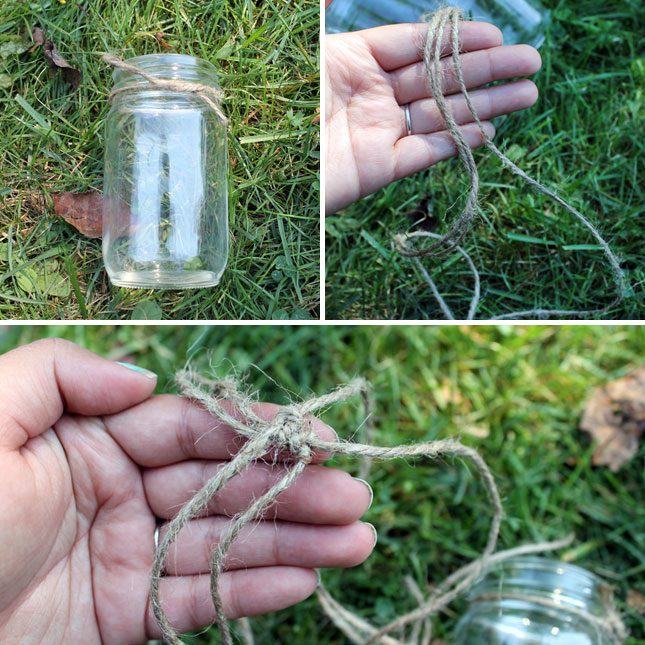
First, tie a small piece of string around the rim of your jar. Then cut three pieces of string about 24 inches in length. Tie two together in the middle, and then tie the third one on. This will give you a large knot in the middle with six strands of string coming out from it, in a sort of spider-like formation.
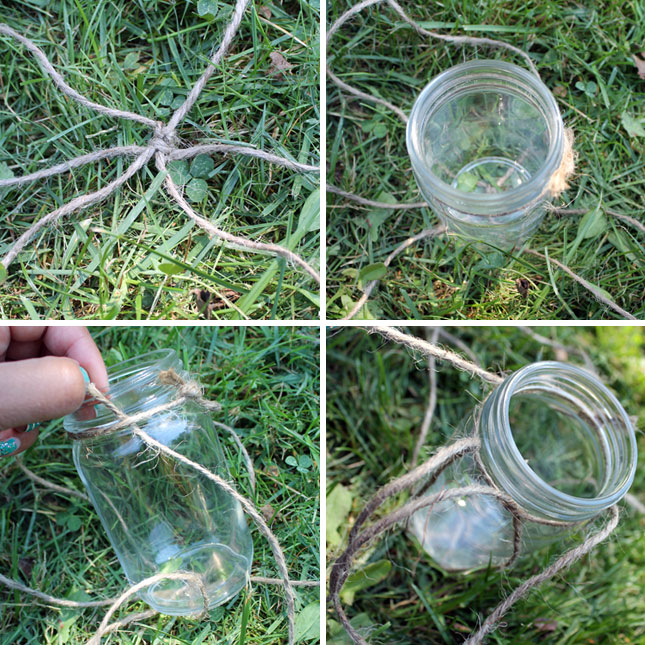
Set the “spider” down on your work surface. Place the jar on top of it, centered. Now thread each strand up the jar and pull through the piece of string on the rim. Do so evenly around the jar to create six stripes.
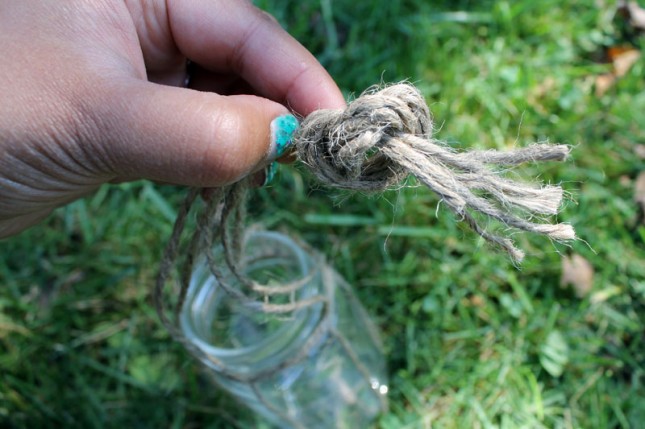
Once you’ve pulled all of the strands through, tie a knot at the top.
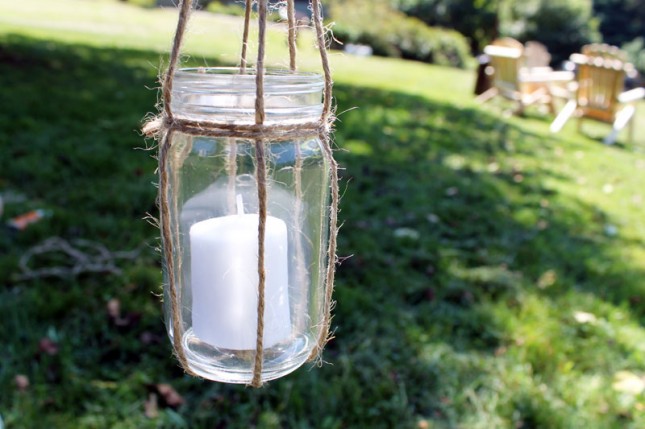
Secure again with a second string around the rim of the jar and drop your candle in. Done!
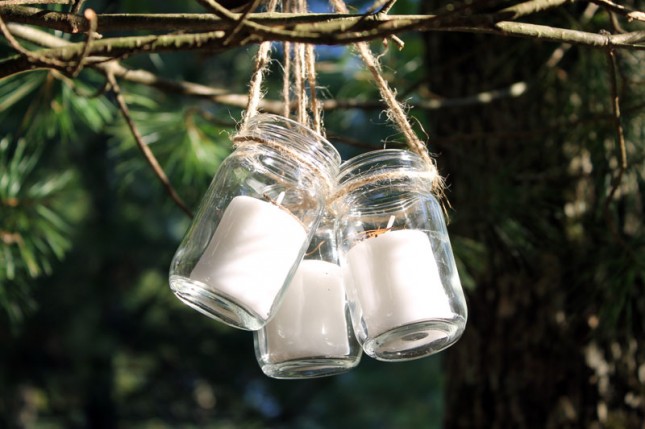
If you’ve got smaller jars and want to make a little triple lantern, use the same “spider” string and tie two strands around each small jar. Pull excess string up into the middle and knot.
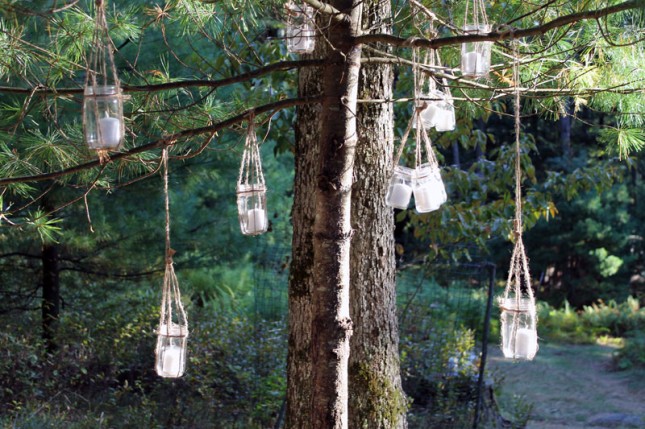
Now, hang your brand new lanterns on trees! Be sure not to hang them too close to any loose leaves or twigs.
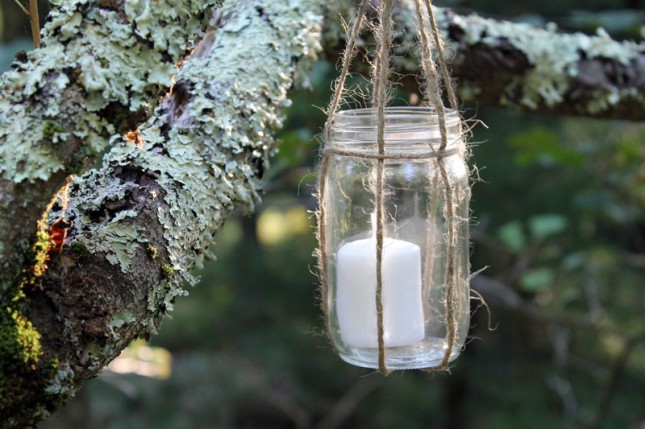
The natural tone of the twine goes perfectly with any tree, bush, or branch you find. Now, let’s see how the lanterns looked at the main event!
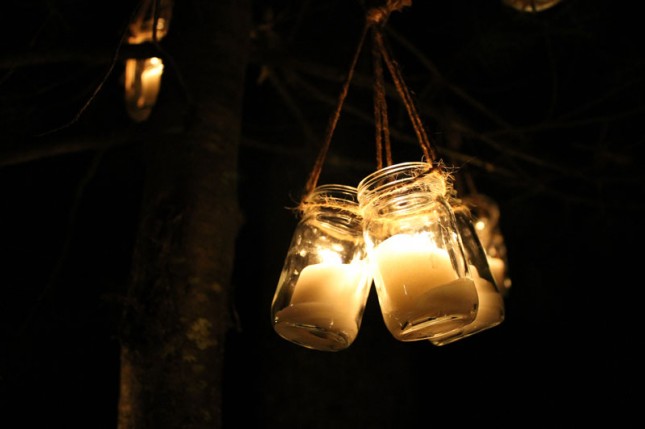

And there you have it! Two super easy ways to turn jars into beautiful hanging lanterns, perfect for outdoor weddings, fall barbecues, and romantic evenings spent outside.
شكل كلي اين دستگاه مثل دستگاه تبخيركننده با فيلم پايين رونده مي باشد با اين تفاوت كه مايع از پايين وارد مي شود. قسمت هاي اصلي دستگاه عبارتند از:
1- مبدلي لوله اي كه بخار در داخل پوسته و مايعي كه غليظ مي شود در لوله ها قرار مي گيرد.
2- جداكننده مايع از بخار (Separator)
3- وقتي سيستم به صورت برگشتي كار كند، شاخه اي كه مايع را از جداكننده به انتهاي مبدل برمي گرداند.در اين تبخيركننده قطر لوله ها از تبخيركننده هاي با فيلم پايين رونده كمتر مي باشد و حدود 25 تا 50 ميليمتر ( 1 تا 2 اينچ) مي باشد و طول آنها 3 تا 10 متر است.

شكل 8 - نمايي ا ز يك تبخير كننده با فيلم بالا رونده
خوراك رقيق به همراه مايعي كه از جداكننده بر مي گردد مخلوط شده سپس وارد دستگاه مي شود . محلول غليظ شده از انتهاي گرم كن خارج مي شود. مايع غليظ باقي مانده وقتي از داخل لوله عبور مي كند به طور جزئي تبخير مي شود. مخلوط مايع و بخار از قسمت فوقاني لوله ها وارد جداكننده مي شود. در اين تبخيركننده نيازي به پخش مايع روي ديواره هاي لوله نيست. هنگامي كه تبخير شروع مي شود، بخار توليد شده در لوله ها، مايع غليظ شده را به سمت بالا مي برد. به علت رژيم جريان آشفته ضريب انتقال حرارت بهبود مي يابد. در بالاي تبخيركننده براي حذف قطرات موجود در بخار، قبل از ورود به جداكننده (Separator) از يك دسته صفحات پره دار و يا mesh استفاده مي شود. تبخيركننده هاي با فيلم بالارونده براي مايعاتي كه ايجاد كف مي كنند بسيار موثر هستند. وقتي مخلوط مايع و بخار با سرعت بالا از ميان صفحات پره دار عبور مي كند، كف از بين مي رود.

شكل 9 - تصاويري از چند تبخير كننده با فيلم بالا رونده الف. يك مرحله اي ب.وج. چند مرحله اي
مزاياي اين تبخيركننده ها:
1- هيچ وسيله اي براي پخش مايع جهت ساخت فيلم لازم نيست.
2- پمپ هاي Circulating حذف شده اند و نيازي به آنها نيست.
3- ابزار دقيق كمتري مورد نياز است.
4- ساختار ساده اي دارد.
5- براي مايعات با ويسكوزيته بالا و تمايل جرم گرفتگي مناسب مي باشد.
محدوديت ها:
1- شرايط عملياتي، انعطاف پذيري دارد.
2- ضريب انتقال حرارت پايين تر مي باشد، زيرا بخار توليد شده نيز به همراه مايع در مجاورت انتقال حرارت قرار مي گيرد.
برچسبها: تبخير كننده با فيلم بالا رونده
يك تبخيركننده با فيلم نازك از بخش هاي اصلي زير تشكيل شده است:
1- يك بخش استوانه اي شكل ژاكت دار
2- يك بخش جداكننده بخار با صفحات ساكن در بالاي ظرف استوانه اي
3- يك روتور چرخنده كه در انتهاي آن يكسري تيغه (blade) و يا جاروكننده (wipe) نصب مي باشد كه وظيفه تشكيل فيلم مايع غليظ و انتقال سريع محصول فيلمي بر روي سطح داغ را بر عهده دارند.

شكل 10 - نماهايي از تبخير كننده با فيلم نازك
مزيت اصلي تبخيركننده Thin Film در انتقال حرارت سريع به مايعات با ويسكوزيته بالا مي باشد . در دماي تبخير محصول ممكن است ويسكوزيته بالاي P1000 داشته باشد . در تبخيركننده هاي ديگر با افزايش ويسكوزيته ضريب انتقال حرارت كاهش مي يابد، اما در اين تبخيركننده كاهش ضريب كمتر است. از اينرو براي موادي با ويسكوزيته بالا و حساس به درجه حرارت مثل ژلاتين، مواد خام پليمري، آنتي بيوتيك ها و آب ميوه ها بسيار كاربرد دارد.
در اين تبخيركننده معمولاً فشار بسيار پايين مي باشد و مي توان تا فشار 1 mmHg خلا ايجاد كرد. حتي برخي از انواع جديد وجود دارند كه در فشارهاي پايين تر نيز كار مي كنند.
سه روش جهت ايجاد فيلم نازك در اين تبخير كننده ها وجود دارد:
1- روتور با تيغه ثابت (Rigid Blade Rotor) :
در اين روش بين تيغه و سطح انتقال حرارت يك فاصله ثابت وجود دارد.

2- روتور جارويي (wiper) با حركت شعاعي (Rotor with Radial Moving wiper) :
در اين روش روي روتور جاروهايي نصب مي شود كه وظيفه توزيع مايع را بر عهده دارند. جنس اين جاروها معمولاً گرافيت مي باشد.

3- روتور با تيغه جارويي لغزنده (Rotor with Hinged Free-Swinging wiper Blade) :
در اين روش روي روتور مثل قبل جاروهايي وصل مي شوند كه روي روتور لولا شده اند وانعطاف پذيرتر از حالت قبل مي باشد.

محدوديت هاي تبخيركننده با فيلم نازك:
1- هزينه ساخت بالا.
2- قسمت هاي متحرك مياني كه بايد نگهداري و تعمير شوند و نيز هزينه عملياتي بيشتري لازم دارند.
3- ظرفيت پايين اين تبخيركننده در مقايسه با تبخيركننده هاي لوله اي.


شكل 11 - تصاويري از تبخير كننده با فيلم نازك
الف. تصويري از يك روتور
ب. نمايي از تبخير كننده با فيلم نازك
ج. جداره يك تبخير كننده با فيلم نازك
برچسبها: تبخيركننده با فيلم نازك
| تجهيز : | پمپ (Pump) |
| سایر اسامی: | تلمبه |
پُمپ يا تُلُمبه وسيلهاي مكانيكي براي انتقال مايعات است كه با افزايش فشار جريان آن، امكان جابجايي مايعات را به ارتفاعي بالاتر (با افزايش هد) يا حتي پايين دست (معمولاً حوضچه يا مخزن) فراهم ميآورد. پمپ ها به دو نوع پمپ هاي ديناميكي و پمپ هاي جابجايي مثبت تقسيم مي شوند.پمپ كاربردهاي فراوان در صنعت و حتي در وسايل نقليه دارد. مانند پمپ بنزين يا پمپ آب خودرو تا پمپهاي بزرگ براي پر كردن حوضچههاي تعمير كشتي.
مقدمه:
يكي از مسائل مهم در صنعت حركت سيالات در داخل لوله ها يا وارد و خارج كردن سيالات از مخازن مي باشد. اين كار توسط پمپها انجام مي شوند. در واقع پمپها انرژي مكانيكي سيالات را به وسيله افزايش فشار ، سرعت، ارتفاع سيال و يا هر سه اينها افزايش مي دهند . در صنعت دو گروه عمده پمپ ها مورد استفاده قرار . مي گيرد. پمپ هاي سانتريفوژ و پمپ هاي جابجايي مثبت
چكيده:
هدف از كنترل، تنظيم فرايند درشرايط مورد نظر است. در آغاز سيستمهاي كنترليِ صنعتي، عموماً سيستمهاي نيوماتيك ( بادي) بودند كه هم براي انتقال فرمان ها (سيگنال ها) و هم براي تنظيم شيركنترل مورد استفاده قرار مي گرفتند. برخي مفاهيم اساسي در بحث كنترل عبارتند از:
متغيرهاي كنترلي، مقايسه، كنترلر،فرمان، فرايند، پس خور، اغتشاش و بار، حالت يكنواخت و تاخير زماني مي باشد. در بحث طراحي كنترلر يكي از مهمترين قسمت ها بررسي پايداري سيستم مي باشد . يك سيستم هنگامي پايدار است كه اگر يك ورودي محدود به سيستم وارد شود پس از مدت زمان معيني خروجي محدود بماند.
روش هاي مهم در طراحي كنترلر را مي توان بدين ترتيب تقسيم كرد:
سيستم مدار بسته ، كنترل پيش خور ،كنترلر ”Feed Forward/Feed Back“، كنترل زنجيره اي.
مقدمه:
سير تحولات سيستمهاي كنترلي :
در آغاز سيستمهاي كنترليِ صنعتي، عموماً سيستمهاي نيوماتيك( بادي) بودند كه هم براي انتقال فرمان ها (سيگنال ها) و هم براي تنظيم شيركنترل مورد استفاده قرار مي گرفتند. سيگنالهاي نيوماتيك همگي فشاري هستند و با فشاري بين 3 تا 15 psi قادر به تنظيم فرمانها مي باشند.
سيستمهاي نيوماتيك با وجود ايمني زياد( به خاطر استفاده از هوا) داراي مشكلات فراواني مي باشند . زيرا تمامي قسمتهاي سيستم مكانيكي هستند و اصطكاك زياد و به هم خوردن كاليبراسيون همواره براي واحدهاي صنعتي ايجاد مشكل مي كنند. مشكل مهم اين سيستمها هنگام انتقال سيگنالها و (فرمانها) از قسمت دستگاهها تا اتاق كنترل مي باشد كه زمان طولاني احتياج دارد و مشكلات زيادي براي كنترل سيستم به وجود مي آورد.
در دهه 60 به علت مشكلات به وجود آمده توسط سيستمهاي كنترلي بادي و همگام با گسترش صنايع الكترونيكي مهندسان به استفاده بيشتر از تجهيزات الكتريكي روي آوردند . در اين زمان با استفاده از قطعات الكترونيكي مثل مقاومت، ديود و سلف تواستند سيگنالهاي الكتريكي را جهت تنظيم و كنترل به كار گيرند . مزاياي استفاده از چنين سيستمهايي عبارتند از:
-
ارزانتر بودن نسبت به سيستمهاي نيوماتيك
-
نداشتن تاخير زماني
با وجود اين مزيتهاي مهم به علت مسائل ايمني، در ابتدا اين صنعت زياد مورد استقبال قرار نگرفت . اما مشكل جرقه زدن با استفاده از short circuit حل شد و پس از آن به سرعت وارد صنعت گرديد.
در اين زمان شيرهاي كنترلي جديدي به نام شيرهاي موتوري وارد بازار شدند كه دقت زيادي داشتند اما به علت ديناميك كند مورد استقبال قرار نگرفتند. عمدتاً ثابت زماني شيرهاي كنترلي موتوري در حد چند دقيقه مي باشد در حاليكه ثابت زماني شيرهاي كنترلي بادي در حد چند ثانيه مي باشد.
با توجه به ديناميك سريع شيركنترل هاي بادي و مزاياي سيستمهاي كنترل الكترونيكي در اين دهه دستگاهي به نام I to P convector به بازار عرضه شد. I to P اين اجازه را به طراح مي دهد كه تا سر شير كنترل تمامي فرمانها الكترونيكي باشند و درست در بالاي شير كنترل با استفاده از يك I to P اين فرمانهاي الكتريكي به فركانسهاي نيوماتيك تبديل مي گردند.
در دهه 70 عمده تحولات در بخش كنترل به وجود آمد و پس از مدتي وسايل انداره گيري پيشرفته نيز عرضه شد. اين بار ميكروپروسسور به جاي قطعات الكتريكي همچون مقاومت ديود و سلف به كار گرفته شد .
مزاياي ميكروپروسسور عبارتند از:
-
ارزانتر بودن
-
قابليت محاسبه با سرعت بسيار زياد
-
به كارگيري تنظيم كننده خودكار (Auto tuner mode)

شكل 1 - اتاق كنترل يك سيستم كنترلي ديجيتال
در دهه 80 با استفاده از يك كامپيوتر قوي تحول عمده اي در صنعت كنترل صورت گرفت . تا قبل از استفاده از سيستم هاي DCS هر حلقه كنترلي با يك ميكروپروسسور كنترل مي شد اما پس از ابداع DCS كل plant با استفاده از يك ميكروپروسسور قوي كنترل مي شود.
تنها مشكل DCS اين است كه اگر ميكروپروسسور از كار بيفتد تمامي plant به تبع آن از كار مي افتد . در نيمه اين دهه با قسمت كردن plant تا حدود زيادي مشكل حل شد اما از آنجا كه هر قسمت يك ميكروپروسسور لازم دارد، هزينه كنترل بالا رفت. امروزه جهت مقابله با اين مشكل از دو ميكروپروسسور به صورت موازي استفاده مي شود. يعني كل plant با دو ميكروپروسسور كنترل مي شود. اين عمل بدين صورت است كه هر دو ميكروپروسسور ورودي دارند و محاسبات را همزمان انجام مي دهند اما تنها يكي از اين دو خروجي دارد و ديگري در حالت آماده به كار (Stand By) مي باشد تا اگر ميكروپروسسور اول از كار افتاد (fail كرد) سريعا دومي در همان لحظه وارد عمل گردد.

شكل 2 - نمايي از نحوه كنترل فرآيند توسط سيستم DCS

شكل 3- اتاق كنترل يك سيستم DCS
شرح و توصيف:
هدف از كنترل، تنظيم فرايند درشرايط مورد نظر است. در ابتدا جهت آشنايي با برخي از مفاهيم كنترل فرايند به شكل ساده اي از كنترل يك فرايند مي پردازيم. فرايند مورد نظر براي گرم كردن آب (توسط يك سيال داغ) بكار رفته است.
نحوه عمل بدين صورت است كه ابتدا آب وارد يك مخزن به عنوان آب گرمكن مي شود و توسط يك كويل حرارتي (لوله هايي كه در آن يك سيال داغ وجود دارد) آب گرم مي شود.

شكل 4 - نمايي از نحوه كنترل فرآيند توسط مسئول
الف) اندازه گيري:
توسط مسئول دستگاه و با استفاده از لمس نمودن آب خروجي از آب گرمكن ميزان گرم يا سرد بودن آب اندازه گيري مي شود.
ب) مقايسه:
مسئول دستگاه، ميزان گرمي آب خروجي را با ميزان گرمي مطلوب ( آنچه بايد باشد ) در ذهن مقايسه مي كند.
ج) كنترل:
حال با توجه به مقايسه صورت گرفته و متناسب با ميزان دوري از حالت مطلوب، شير ”ج” را باز يا بسته مي نمايد و سعي مي نمايد اختلاف دماي موجود را كاهش دهد.
اين مجموعه عمليات الف-ب-ج آنقدر ادامه مي يابد تا در نهايت ميزان گرمي آب خروجي برابر مقدار مطلوب شود. اين مثال ساده اساس كار يك كنترلر متداول مي باشد اما مسلم است كه در صنعت هيچگاه از يك شخص به طور مستقيم و مداوم نمي توان استفاده كرد.
براي درك بهتر و راحت تر كردن محاسبات هيچگاه از شكل فوق استفاده نمي شود و بجاي آن از نمودار جعبه اي به شكل زير استفاده مي شود.

شكل 5 - نمودار جعبه اي
سيستم كنترل نشان داده شده در شكل، سيستم مدار بسته (Closed loop system) و نيز سيستم پس خور (feed back system) ناميده مي شود زيرا مقدار اندازه گيري شده متغير كنترل شونده(دماي آب) به مقايسه كننده پس خورانيده (feed back) مي شود. در مقايسه گر ، متغير كنترل شونده با مقدار مطلوب (مقدار مقرر ) مقايسه مي شود و اگر اختلافي بين مقدار متغير اندازه گيري شده و مقدار مطلوب موجود باشد توسط مقايسه گر، خطا (error) ايجاد مي شود و به كنترلر (Controller)) فرستاده مي شود. حال كنترلر با توجه به خطاي ورودي تنظيمات لازم را براي شيركنترل( عنصر كنترل نهايي) ارسال مي كند. حال دوباره اندازه گير( مثلاً دماسنج) با اندازه گيري هايي كه از سيستم به عمل مي آورد براي مقايسه كننده مشخص مي كند كه آيا به مقدار مطلوب رسيده ايم يا خير و پس از آن مجموعه مراحل فوق دوباره تكرار مي شود.

شكل 6 – مجموعه مراحل يك سيستم كنترلي براي كنترل فرآيند از اتاق كنترل تا سر شيركنترل
برخي مفاهيم اساسي در بحث كنترل
متغيرهاي كنترلي: در بحث كنترل فرايند، متغيرهاي كنترلي عبارتند از 1-دما 2-فشار 3- جريان 4- سطح
- اندازه گيري: عمل اندازه گيري توسط عنصر اندازه گيرِ متغيرهاي كنترلي در يك فرايند( 4 مورد فوق )
صورت مي گيرد. چگونگي اندازه گيري و دستگاههاي مربوطه در ابزار دقيق به طور مفصل مورد بحث قرار گرفته اند.
- مقايسه: مقايسه توسط دستگاه مقايسه كننده صورت مي گيرد. اين مقايسه بين مقدار مطلوب (Set point) و كميت اندازه گيري شده توسط عنصر اندازه گير انجام مي گيرد. قلم هاي ثبات در كنترل كننده هاي قديمي اين عمل را انجام مي دهند و نتيجه را به صورت فاصله عقربه از مقدار مقرر براي كنترلر ارسال مي كنند.
- كنترلر: با توجه به خطاي (error) فرستاده شده از مقايسه گر فرمان مقتضي را براي شير كنترل ارسال مي كند. مثلاً در مرسوم ترين نوع كنترلر كه كنترلر PID (Proportional Integral Differential) مي باشد فرمان ارسال شده به صورت سيگنالهاي الكتريكي يا بادي مي باشد.
- فرمان (Signal) : پس از اندازه گيري تغييرات مشاهده شده در فرايند بايد اين تغييرات را به طريقي به ساير قسمتها منتقل كرد. در يك مدار كنترل از يكي از فرمانهاي زير استفاده مي شود.
1- فرمان برقي: فرمان برقي بيشتر براي مسافت هاي دور مورد استفاده قرار مي گيرد. مثلاً براي فرستادن فرمان از اتاق كنترل تا سر شيركنترل يا از وسايل اندازه گيري تا اتاق كنترل.
2- فرمان بادي: در فواصل كوتاه براي انتقال تغيير روند از فرمان هوايي استفاده مي گردد . در بعضي شرايط بجاي هوا ازگازها و يا مايعات (هيدروليكي) نيز استفاده مي گردد. به علت سرعت بالاي تغييرات در شير كنترل از فرمان بادي به صورت هواي فشرده استفاده مي گردد. بدين ترتيب از اتاق كنترل تا سر شير كنترل فرمان به صورت الكتريكي و براي سرعت بخشيدن به ديناميك سيستم از هواي فشرده جهت باز و بسته شدن اكثر شيرهاي كنترلي استفاده مي شود. البته گاهي اوقات شير كنترل با موتور الكتريكي به حركت در مي آيد كه همانطور كه گفته شد سرعت پاييني دارد.
3- فرمان مكانيكي: اين نوع فرمان در داخل ابزار دقيق مورد استفاده قرار مي گيرد و در مدار كنترل استفاده نمي شود.
- فرايند: دستگاه يا مجموعه دستگاه هايي كه بايد در حد شرايط مورد نظر كنترل شوند را فرايند گويند.
- پس خور: اغلب راهكار تنظيم يك فرايند به صورت پس خور مي باشد يعني پس از آنكه تغييرات توسط كنترلر به سيستم اعمال شد، به صورت مستمر متغيرهاي سيستم(فرايند ) اندازه گيري مي شوند و به مقايسه گر پس خورانيده مي شوند تا آنكه خطا صفر شود.
- حالت يكنواخت: يك فرايند را هنگامي مي توان در حالت يكنواخت ناميد كه هيچ يك از متغيرها با گذشت زمان تغيير نكند. در اكثر فرايندهاي صنعتي تمامي دستگاهها بايد حول يك نقطه ثابت كه طراحي شده اند كار كنند كه نقطه يكنواخت ناميده مي شود.
- اغتشاش و بار: معمولاً فرايند ها هميشه در يك نقطه مشخص كه طراحي شده اند عمل نمي كنند . اين موضوع به علت نويزها مي باشد. به عنوان مثال غلظت يا دبي خوراك ورودي به يك واحد ممكن است همواره تغيير كند. اگر اغتشاش ورودي به فرايند قابل اندازه گيري باشد و به نوعي بتوان آنرا مدل كرد آنرا بار (load) مي نامند. راهكارهاي زيادي جهت مبارزه با نويزها و بارها وجود دارد.
- تاخير زماني (Lag): در اكثر فرايند هاي صنايع شيميايي همواره يك تاخير زماني بين ورودي و خروجي وجود دارد. در ساده ترين مورد هنگامي كه يك سيال از لوله عبور مي كند هيچگاه به محض ورود به لوله از سوي ديگر خارج نمي شود. يعني مدت زماني به اندازه زمانيكه لازم است تا لوله با سيال ورودي پر شود لازم است تا اثر ورود سيال در خروجي ظاهر شود. اين پديده را تاخير زماني يا Lag مي گوييم . به عنوان مثال اثر تغيير در شرايط خوراك ورودي به يك دستگاه تقطير ممكن است دهها دقيقه به طول بيانجامد تا تاثير آن در محصول تقطير شده خروجي از بالاي برج مشخص گردد.
طراحي كنترلر
در حالت كلي به سه منظور كنترلر طراحي مي گردد:
-
اگر سيستم خيلي تند باشد و بخواهيم سرعت آنرا تعديل كنيم. به عنوان مثال در مواردي سيستم بسيار حساس است و با يك تغيير كوچك عكس العمل هاي شديدي ممكن است به شير كنترل وارد كند كه باعث استهلاك آن مي گردد. در نتيجه بايدكنترلري طراحي شود تا مانع از عكس العمل هاي شديد شيركنترل شود. در اين حالت اصطلاحاً مي گوييم يك ديناميك در سيستم وارد كرده ايم.
-
گاهي سيستم مورد نظر بسيار كند است و مي خواهيم سيستم سريعتر به جواب برسد . در اين حالت بايد مدار كنترلي بخشي از ديناميك فرايند را خنثي سازد. اين كار با مدلسازي فرايند و حذف ديناميك سيستم تا جاي ممكن عملي مي شود.
-
سيستم ناپايدار است و بايد پايدار شود. بحث پايداري مهمترين بحث طراحي كنترلر مي باشد و تمامي سيستمها بايد به دقت مورد مطالعه واقع شوند تا ببينيم سيستم پايدار است يا خير. در صورت پايداري بايد با الگوريتم هاي موجود آنرا پياده سازي كنيم. حتي اگر سيستم پايدار باشد بايد مواظب باشيم تا پس از بستن مدار و طراحي كنترلر سيستم ناپايدار نگردد. در هنگام طراحي از اين عامل به عنوان يكي از پارامترهاي طراحي استفاده مي كنيم.
-


شكل 7 - الف. يك سيستم درجه دو كه خروجي شديدي دارد. ب. پس از قراردادن يك ديناميك در سيستم پاسخ تعديل شده است.تنظيم كنترلر
در تنظيم كنترلر همواره دو عامل در نظر گرفته مي شود:
پايداري
در بحث طراحي كنترلر يكي از مهمترين قسمت ها بررسي پايداري سيستم مي باشد . يك سيستم هنگامي پايدار است كه اگر يك ورودي محدود به سيستم وارد شود پس از مدت زمان معيني خروجي محدود بماند. به عنوان مثال اگر يك تغيير در دما يا دبي ورودي راكتور به وجود بيايد پس از يك مدت زمان معين انتظار آنست كه شرايط عملياتي راكتور و كيفيت محصول خارج شده مقدار معيني باشد نه آنكه پس از مدتي راكتور از كنترل خارج شود و مثلاً منفجر گردد. هنگام تنظيم كردن؟ ”tune“ كنترلر بايد متوجه موضوع پايداري بود.
عملكرد كنترلر
در بحث عملكرد كنترلر معمولاً چند عامل در نظر گرفته مي شوند و سعي طراح بر آن است كه كنترلر را طوري تنظيم كند كه به بهترين جواب برسد. برخي از مهمترين پارامترهايي كه در تنظيم عملكرد كنترلر در نظر گرفته مي شوند عبارتند از :-
سرعت رسيدن به جواب نهايي
-
آفست يا خطاي ماندگار در برخي از سيستم ها به وجود مي آيد و باعث مي شود كه سيستم هيچگاه به جواب نهايي نرسد و تنها در حدود جواب نهايي قرار گيرد. معمولاً در طراحي ها سعي مي شود مقدار انحراف به حداقل برسد.
-
اورشوت: در برخي سيستمها به وجود مي آيد. در اين حالت سيستم در لحظه اي كه ورودي به آن وارد مي شود عكس العمل شديدي نشان مي دهد. اين موضوع باعث بالا رفتن سرعت رسيدن به جواب نهايي مي شود .اما از طرف ديگر باعث استهلاك كنترلر و خراب شدن محصولات نيز مي گردد . ميزان اورشوت بايد بهينه مي باشد. (شكل 7 - الف )
-
انتگرال خطا: سطح زير نمودار مي باشد. مشخص است كه هرچه اين سطح كوچكتر باشد كنترلر عملكرد بهتري دارد. عموماً در طراحي دو عامل پايداري و عملكرد با هم در تقابل مي باشند. بدين معنا كه غالباً به خاطر پايداري بايد مقداري از كيفيت عملكرد سيستم بكاهيم. به عنوان مثال براي اينكه سيستم معيار پايداري بهتري داشته باشد خصوصاً در مقابل خطاي مدلسازي مقاومت نشان دهد و اصطلاحاً ”Robust“ باشد مجبوريم از سرعت ديناميكي سيستم بكاهيم و به نوعي مانع از ورودي هاي شديد به سيستم شويم . در تنظيم كنترلر معمولاً از روشها و جداول استاندارد استفاده مي شود. يكي از مهمترين اين روشها تنظيم كنترلر با روش زيگلر-نيكولز مي باشد كه با رجوع به جداول مربوطه مي توان كنترلرهاي PID را تنظيم كرد.

شكل 8 – نمودار خطا بر حسب زمان ( براي سيستم شكل 6 ) هر قدر سطح زيرنمودار كمتر باشد، سيستم بهتر عمل مي كندروش هاي مهم در طراحي كنترلر
سيستم مدار بسته (Closed loop system)
اين روش طراحي، مهمترين روش كنترل كردن سيستمهاي كنترلي مي باشد. در مورد اين روش در ابتداي اين بخش توضيحات كافي داده شده است. به طور كلي مبناي اين روش استفاده از اطلاعات فرايند و مقايسه آن با مقدار مطلوب مي باشد. سپس بر اساس دوري و نزديكي از مقدار مطلوب (set point) كنترلر عكس العمل ها ي مقتضي را صادر مي كند(رجوع شود به شكل 5 )
يكي از اثرات مهم سيستم مدار بسته كاهش حساسيت مي باشد اما با عدم قطعيت سيستم به خوبي مقابله مي كند. نكته مهم آنكه در اكثر الگوريت مهاي كنترلي در نهايت پس از انجام همه مراحل سيستم را مدار بسته نيز مي كنند. در روش كنترل پيش خور بيشتر راجع به اين موضوع بحث خواهيم نمود.
كنترل پيش خور (Feed Forward)
جهت مقابله با اثرات بار (Load يا اغتشاشات قابل اندازه گيري) از اين روش استفاده مي شود . مبناي اين روش رساندن اطلاعات مربوط به اغتشاش ورودي در همان لحظات اوليه به كنترلر مي باشد تا كنترلر اثر بار ورودي را در همان ابتدا خنثي سازد.
شكل 9 - پاسخ مدار بسته سيستم (شكل 7) . پس از بستن مدار و ورودي پله در خروجي 50% آفست داريم كه نشان ميدهد كنترلر بايد بهتر تنظيم شود.جهت روشن شدن موضوع يك گرم كننده خوراك را مطابق شكل زير در نظر بگيريد . در اين فرآيند مي خواهيم دماي خروجي جريان خوراك از گرمكن را توسط تغيير در شدت جريان سوخت ورودي به گرمكن كنترل كنيم. يك مداركنترل پس خور ساده نمي تواند به طور مناسب عمل كنترل را انجام دهد، زيرا جريان خوراك عملاً داراي نوسانات فشار و دبي مي باشد.
با قراردادن يك اندازه گيرِجريان روي وروردي خوراك (بار) مي توان (شكل 11) عملكرد سيستم را به طور قابل توجهي بهبود داد. دقت شودكه تمام عمليات تنها با يك شير كنترل، تنظيم مي شود.كنترلر ”Feed Forward/Feed Back“
همانطور كه گفته شد پس از طراحي كنترلرها عموماً سيستم را مدار بسته مي كنند. يعني پس از اينكه سعي شد اثر بار ورودي با پيش خور خنثي شود سپس با مدار پس خور فرايند كنترل مي شود تا مشخص شود سيستم به جواب مورد نظر رسيده يا نه(شكل فوق). علت اين موضوع آنست كه ما در مدلسازي سيستمهاي فرايندي همواره با خطا روبرو هستيم كه با سيستم مدار بسته اين اثرات را خنثي مي كنيم. البته شايد اين سوال پيش بيايد.
شكل 10 - فرآيند گرم كنندة خوراك. با يك كنترل پس خور به تنهايي نمي توان دماي خروجي را به طور مناسب كنترل كرد

شكل 11 - با اندازه گيري load (جريان خوراك) مي توان سرعت وعملكرد سيستم را بهبود داد.كه پس حالا كه از مدار پس، ديگر چه نيازي به مدار پيش خور است . جواب اين سوال آنست كه با مدار پيش خور تا حد بسيار خوبي مي توان عملكرد سيستم را بهبود بخشيد و با اثرات load مقابله كرده و از طرفي با استفاده از مدار پس خور، سيستم را مقاوم (Robust) كرد تا كنترلر با اثرات خطاي مدلسازي مقابله كند. در نتيجه سيستم كنترلي خيلي بهتر عمل خواهد كرد.
كنترل زنجيره اي (Cascade)
براي مقابله با اثر نويز (noise) در اغتشاشاتي كه به سيستم وارد مي شود و كثيرالاتفاق مي باشند از اين روش كنترلي استفاده مي شود. در اين حالت يك وسيله اندازه گيري در قسمتي كه اغتشاش وارد مي شود قرار مي دهيم و سعي مي كنيم عمل كنترل سيستم را تنها با يك شير كنترل انجام دهيم. با مثال زير علت گذاشتن كنترل Cascade مشخص مي شود. در يك ستون تقطير عموماً جهت تنظيم سطح در ته برج از اين روش استفاده مي شود . در شكل 12 كنترل سطح با يك مدار پس خور ساده نشان داده شده است. به علت تغييرات ارتفاع (فشار )جريان خروجي از لوله پايين آورنده داراي اغتشاش زيادي مي باشد كه بركاهش عملكرد شير كنترل تاثير زيادي مي گذارد و باعث مي شود زمان زيادي طول بكشد تا كنترلر بتواند با هر تغيير روي سيستم مقابله كند.
شكل 12 - كنترل پس خورِ سطح يك ستون تقطيرتنها با استفاد ه از انداز هگيريبراي بهبود سرعت عمليات كنترل بايد از يك كنترل cascade استفاده كرد (شكل 12). در اين صورت با قرار دادن يك اندازه گيرِ جريان، سرعت كنترل پنج برابر افزايش مي يابد . مدار LC را حلقه اوليه يا ارباب (master) و مدار FC راحلقه ثانويه يا برده (Slave) گويند.

شكل 13 – كنترل cascade سطح يك ستون تقطير با استفاده از اندازه گيري سطح كه با اندازه گيرِ جريان كوپل شده است.
براي آشنايي بيشتر با اين الگوريتم كنترل، مدار شكل 10 (گرمكن) را در نظر بگيريد. سوخت ورودي به گرمكن به علت تغييرات فشار داراي اغتشاش زيادي مي باشد كه عملكرد سيستم ر ا به شدت كم مي كند و حتي ممكن است آنرا ناپايدار كند. براي بالا بردن عملكرد و مخصوصاً سرعت كنترل ا ز يك كنترل cascade مطابق شكل 14 استفاده مي شود . در اين سيستم با قرار دادن يك سنسور و يك كنترلر ديگر با استفاده از يك شير كنترل سيستم ر ا كنترل كرده ايم.

شكل 14 – كنترل cascade براي مقابله با اثرات اغتشاش در جريانكنترلر دماي جريان خوراك حلقه اوليه مي باشد كه point remote set ر ا براي حلقه ثانويه مي فرستد. به طور كلي يكي از مهمترين موارد كاربرد اين نوع كنترلر در كنترل جرياناتي مي باشد كه از واحد utility مي آيد و تغييرات زيادي دارد در اين حالت اين جريان ها يك عامل اغتشاش مي باشد و ميزان ثابتي ندارد . اگر تغييرات اين اغتشاش لحاظ نگردد مشكلات زيادي براي كنترل سيستم به وجود مي آيد و حتي ممكن است باعث ناپايداري فرايند گردد. در اين حالت بهترين كار آنست كه دما يا فشار اين جريان ها كنترل گردند.
چند نكته در مورد كنترل زنجيره اي
به دليل اهميت و كاربرد گسترده اين نوع كنترلر به توضيحات زير لازم است توجه شود:-
در صنعت اگر متغير كنترلي، جريان باشد كه داراي اغتشاش زيادي مي باشد آنرا Cascade مي كنند ( معمولاً جريانهايي كه از utility مي آيد).
-
اين كنترلر در جايي استفاده مي شود كه بيش از يك بار (load) وجود دارد.
-
جهت تنظيم (tune) ابتدا بايد كنترلر را روي وضعيت manual قرار داده و حلقه داخلي را تنظيم كرد سپس آنرا remote مي كنيم و بعد از آن حلقه خارجي را تنظيم مي كنيم.

شكل 15 - الف. يك رآكتور با سيستم كنترل زنجيره اي (cascade)
ب. پاسخ سيستم به يك ورودي پله اي. پاسخ بالايي توسط يك مداركنترل پس خور معمولي
پاسخ پاييني توسط يك مدار كنترل cascade
-
برچسبها: کنترلر
http://ir.linkedin.com/pub/ali-hoseini/55/472/525
فیوزینگ شیشه از ابتدا با ویدیو
http://www.bullseyeglass.com/methods-ideas/technotes-4-heat-a-glass.html
.: Weblog Themes By Pichak :.